Guía de materiales y compras
Cómo leer una ficha técnica de filamento: guía para compradores OEM
Antes de comparar el precio de dos bobinas, compare lo que especifica cada proveedor. Una ficha técnica, o TDS, relaciona un grado de material con sus parámetros de procesamiento y propiedades declaradas. Para una marca OEM, un distribuidor o una granja de impresión, leerla bien ayuda a seleccionar muestras, hacer preguntas útiles y definir el pedido. Esta guía utiliza PLA Basic y PETG Basic de WJ como ejemplos, con enlaces a sus documentos.
Respuesta breve para compradores
Para evaluar una ficha técnica de filamento, revise el grado y la versión, la tolerancia de diámetro, las instrucciones de impresión y secado y las condiciones de ensayo de cada propiedad. WJ publica guías de materiales y fichas descargables con valores típicos de referencia. Úselos para preseleccionar materiales y confirme con WJ la muestra, el color, la bobina, el embalaje y los criterios de aceptación antes de un pedido OEM o mayorista.
1. Identifique el grado y la versión del documento
Empiece por el nombre del producto, número de documento, revisión y fecha. PLA es una familia; PLA Basic, PLA Matte y PLA+ son productos distintos. Sus parámetros y propiedades no deben considerarse intercambiables. Los colores y aditivos especiales también pueden afectar el perfil aprobado.
Los ejemplos corresponden a WJ-TDS-PLABASIC-001 y WJ-TDS-PETGBASIC-001, ambos V1.0, emitidos el 1 de agosto de 2026. Conserve la ficha usada para evaluar la muestra y revise cualquier nueva versión antes de repetir el pedido.
2. Convierta la tolerancia en un requisito medible
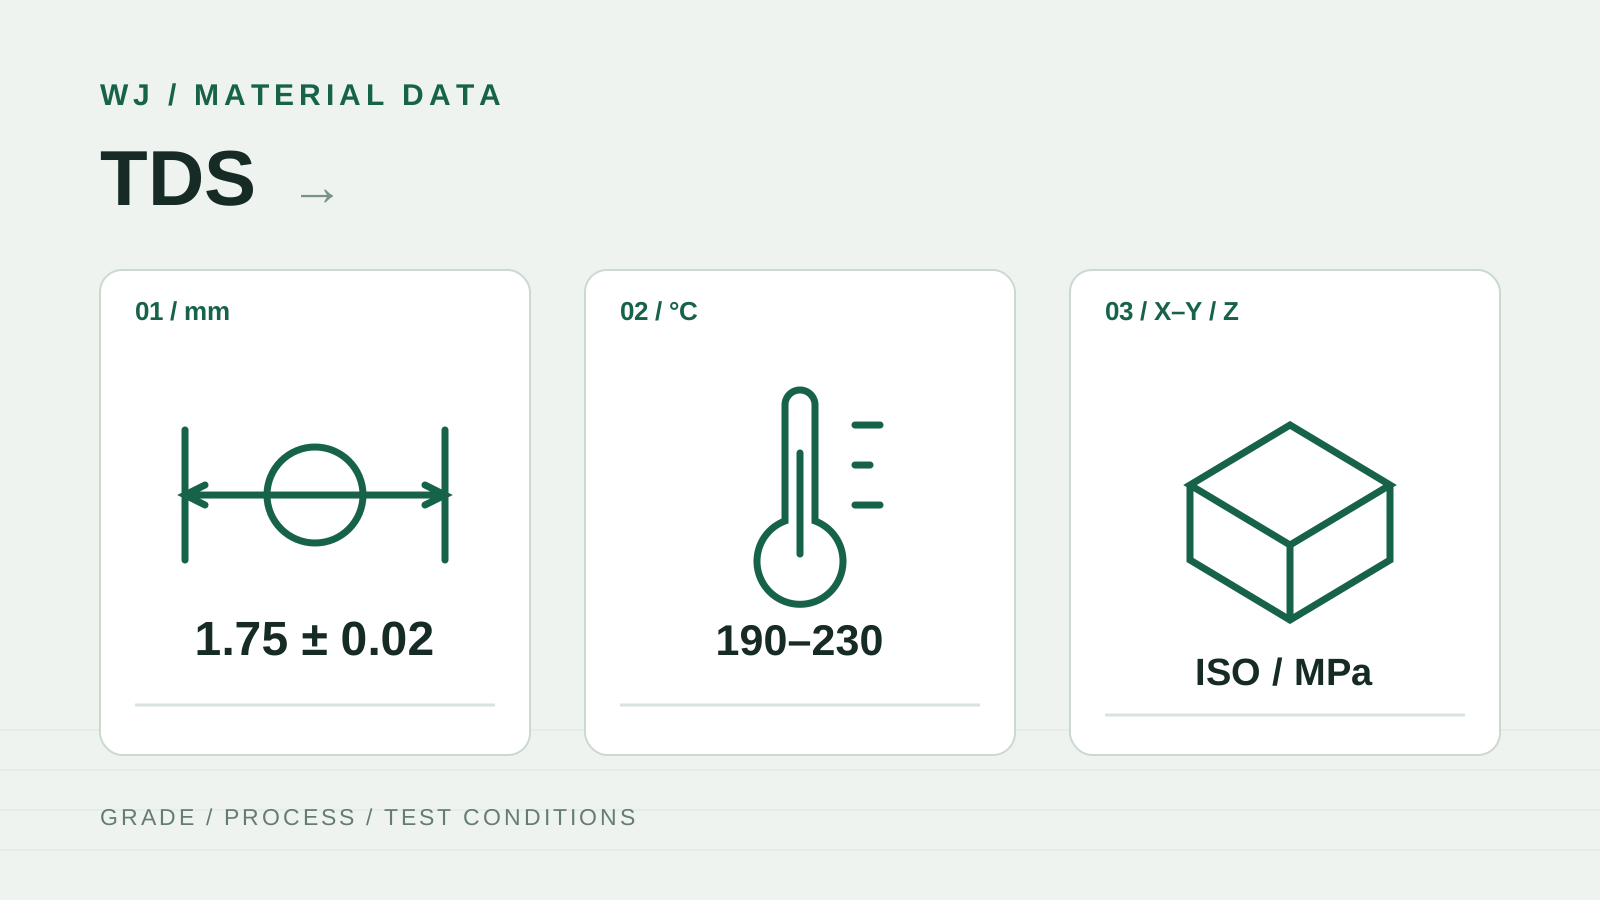
Ambas fichas indican diámetro de 1,75 mm y tolerancia de ±0,02 mm: el intervalo numérico correspondiente es 1,73–1,77 mm. Es un requisito dimensional, no una prueba de que un lote entregado ya haya sido medido y aceptado.
El laminador utiliza el diámetro configurado para calcular la extrusión. Las variaciones pueden cambiar la cantidad suministrada para una misma longitud de avance. En compras por volumen, acuerde el método para comprobar diámetro y ovalidad, los puntos de muestreo y el registro. Unas pocas lecturas con un calibre sirven como comprobación inicial, pero no demuestran la uniformidad de toda la bobina o el lote.
3. Lea los parámetros como un perfil de partida
Revise juntos boquilla, cama, ventilación, superficie, requisitos de la boquilla y secado. WJ PLA Basic indica 190–230°C de boquilla y 35–45°C de cama; PETG Basic indica 230–250°C y 70–80°C. No sustituya estas instrucciones por un perfil de otra marca.
El secado también cambia: PLA Basic indica 50°C durante 8 horas y PETG Basic, 65°C durante 8 horas. Compruebe que bobina y secador sean adecuados y proteja el filamento de una nueva exposición a humedad.
Una velocidad en mm/s no basta sin altura de capa, anchura de extrusión y capacidad del hotend. La documentación de Prusa explica que la velocidad volumétrica máxima depende del hotend y el material. Registre impresora, boquilla, laminador, perfil y geometría para poder repetir el ensayo.
4. Compare dos fichas conservando sus condiciones
La tabla recoge entradas de los dos documentos WJ. Enseña a leer una ficha, sin declarar un material superior para todos los usos. Las temperaturas de boquilla y cama son instrucciones de procesamiento; HDT es una propiedad típica de referencia bajo la carga indicada.
| Entrada | WJ PLA Basic | WJ PETG Basic |
|---|---|---|
| Documento | WJ-TDS-PLABASIC-001 · V1.0 | WJ-TDS-PETGBASIC-001 · V1.0 |
| Diámetro / tolerancia | 1.75 mm ± 0.02 mm | 1.75 mm ± 0.02 mm |
| Temperatura de boquilla | 190–230°C | 230–250°C |
| Temperatura de cama | 35–45°C | 70–80°C |
| Secado antes de imprimir | 50°C · 8 h | 65°C · 8 h |
| Temperatura de deflexión bajo carga | ≈ 55°C · ISO 75 · 0.45 MPa | ≈ 75°C · ISO 75 · 0.45 MPa |
5. Mantenga el método de ensayo junto al valor
Resistencia, rigidez e impacto responden a preguntas distintas. La resistencia a tracción se expresa en MPa; el módulo describe rigidez; un dato de impacto requiere el método y si la probeta tenía entalla. Antes de comparar proveedores, compruebe preparación, acondicionamiento, orientación y unidades.
Un resultado X–Y no equivale a uno en Z. Mantenga orientación y método junto al número. Si falta alguna condición, solicítela antes de concluir que un proveedor ofrece mayor rendimiento.
HDT también depende del ensayo: PLA Basic indica aproximadamente 55°C y PETG Basic 75°C según ISO 75 a 0,45 MPa. La carga forma parte del dato; HDT no garantiza una temperatura continua de servicio para la pieza. El índice de fluidez en g/10 min tampoco es el caudal volumétrico máximo de una impresora en mm³/s.
6. Distinga datos de referencia y aceptación del lote
Las fichas citadas identifican valores típicos de referencia para comparar y seleccionar materiales. No son informes independientes de terceros ni garantizan el rendimiento de cada pieza impresa. Úselas para seleccionar sin interpretarlas como prueba de conformidad del lote.
La ficha describe un grado; un registro de inspección documenta comprobaciones de un lote concreto; un informe externo acredita ensayos dentro de su alcance. Si necesita documentación de lote o ensayos independientes, confirme su disponibilidad antes de liberar el pedido.
7. Evalúe muestras con un método repetible
Seleccione pruebas relacionadas con el uso real. Una probeta dimensional permite evaluar ajustes; una pieza funcional propia puede mostrar lo que importa en servicio. Mantenga constantes geometría, perfil y método al comparar muestras.
Para compras repetidas, registre la referencia aprobada y las comprobaciones que repetirá. Un video de fabricación aporta contexto del proceso, pero no sustituye los registros dimensionales o de rendimiento exigidos para el pedido.
- Identifique grado, color, revisión de la ficha y referencia de muestra o lote.
- Registre impresora, boquilla, perfil, secado, orientación y geometría.
- Compruebe dimensiones, alimentación, aspecto y ajustes de la aplicación.
- Confirme por separado dimensiones de bobina, peso neto, etiqueta y embalaje.
- Acuerde por escrito criterios, muestreo y documentación requerida.
8. Prepare una especificación útil para cotizar
La biblioteca WJ permite seleccionar un grado y descargar su ficha. Para una consulta OEM o mayorista, indique aplicación, temperatura esperada, cargas, acabado y equipo. Añada cantidad, destino y requisitos de bobina y embalaje.
Si un valor de referencia no responde a su necesidad, explique esa falta en la consulta. Pregunte por la evaluación de muestras y documentación adicional. El objetivo es mantener una especificación acordada desde la primera muestra hasta los pedidos repetidos.
Notas de compra
| Material y aplicación | Grado exacto, referencia de color, uso y condiciones de funcionamiento. |
|---|---|
| Evaluación de muestra | Versión de ficha, perfil, pieza de prueba y criterios documentados. |
| Bobina y embalaje | Peso neto, dimensiones, diseño de etiqueta y protección requerida. |
| Datos del pedido | Cantidad, destino, calendario deseado y documentación de inspección o ensayo. |