Materiales que fabricamos / PETG
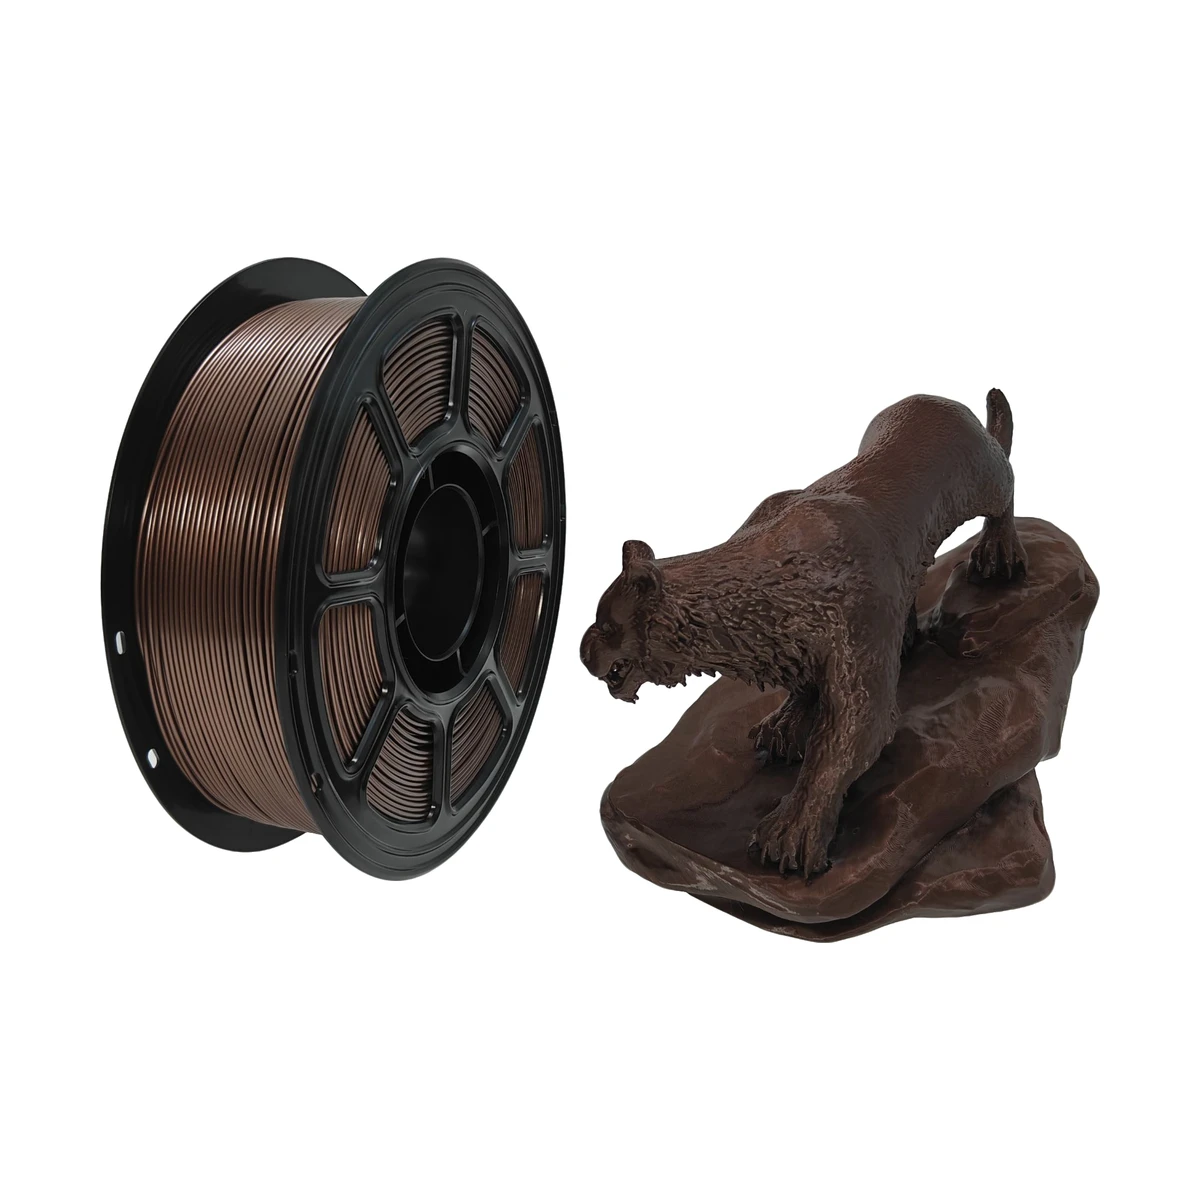
Metallic PETG
Guía del filamento.
WJ Metallic PETG añade un pigmento reflexivo e inspirado en metal a una base PETG estándar, dando a las partes duraderas una apariencia pulida sin post-procesamiento. Mantiene la resistencia al impacto de PETG y el bajo almacenamiento; el pigmento metálico es ligeramente abrasivo, por lo que se recomienda una boquilla endurecida para uso sostenido.
WJ-TDS-PETGMETAL-001 · Rev V1.0 · Publicado 2026-08-01
- Temperatura de la boquilla
- 230 – 250 °C
- Temperatura de la cama
- 70 – 80 °C
- Velocidad de impresión
- 40 – 100 mm/s
- Cámara cerrada
- No necesaria
Ficha técnica
Descripción y aplicaciones.
WJ Metallic PETG añade un pigmento reflexivo e inspirado en metal a una base PETG estándar, dando a las partes duraderas una apariencia pulida sin post-procesamiento. Mantiene la resistencia al impacto de PETG y el bajo almacenamiento; el pigmento metálico es ligeramente abrasivo, por lo que se recomienda una boquilla endurecida para uso sostenido.
Aplicaciones habituales
trofeos y premios, hardware decorativo, piezas de automoción y trituración de máquinas, y cualquier impresión duradera que desee un aspecto metálico.
Especificaciones del producto
| Parámetro | Unidad | Valor |
|---|---|---|
| Diámetro del filamento | mm | 1.75 |
| Tolerancia del diámetro | mm | ± 0.02 |
| Peso neto del filamento | kg | 1 |
| Material de la bobina | · | ABS spool, Ø 200 × 65 mm, hub Ø 55 mm, 4 agujeros de localización |
| Tamaño de bobina (Ø × H) | mm | Ø 200 × 65 mm |
| Gama de colores | · | Colores de stock como aparece en la página del producto; RAL / Pantone matching y desarrollo de color personalizado bajo petición |
Ficha técnica
Parámetros de impresión recomendados.
Utilice los rangos específicos del material como punto de partida y ajuste los parámetros a su impresora y a la geometría de la pieza.
| Parámetro | Unidad | Valor |
|---|---|---|
| Secado antes de imprimir | °C / h | 65 °C para 8 h |
| Humedad de impresión y almacenamiento | · | Almacenamiento seco; sellado con desiccant |
| Diámetro de la boquilla | mm | al menos 0.4 |
| Tipo de boquilla | · | Acero endurecido (recomendado – pigmento metálico abrasivo) |
| Temperatura de la boquilla | °C | 230 – 250 |
| Tipo de placa de impresión | · | Vidrio o PEI |
| Preparación de la superficie de impresión | · | Limpio; adhesivo ligero si es necesario |
| Temperatura de la cama | °C | 70 – 80 |
| Ventilador de refrigeración de la pieza | · | Bajo a medio |
| Velocidad de impresión | mm/s | 40 – 100 |
| Cámara cerrada | · | No necesaria |
| Temperatura de la cámara | °C | Ambiente |
| Distancia / velocidad de retracción | mm / mm/s | 0.8 – 1.2 mm / 25 – 45 mm/s |
| Ángulo máximo de voladizo | ° | ~ 60 |
| Longitud máxima de puente | mm | ~ 25 |
Esta ficha técnica presenta valores típicos de referencia únicamente para comparar y seleccionar materiales. No es un informe de ensayo independiente de terceros ni constituye una especificación del producto, una garantía ni una garantía de rendimiento. Los métodos de ensayo y las condiciones de las probetas se indican en las secciones correspondientes. El usuario debe verificar la idoneidad para la aplicación prevista.
Ficha técnica
Propiedades del material.
Valores típicos del TDS original. Preserve el método de prueba y la orientación de especímenes al comparar materiales.
Propiedades físicas y térmicas
| Propiedad | Método de ensayo | Unidad | Valor típico |
|---|---|---|---|
| Densidad | ISO 1183 | g/cm³ | ~ 1.27 |
| Índice de fluidez (MFR) | 210 °C, 2.16 kg | g/10 min | ~ 3.0 ± 0.5 |
| Temperatura de fusión | DSC | °C | ~ 230 |
| Temperatura de transición vítrea | DSC | °C | ~ 80 |
| Temperatura de reblandecimiento Vicat | ISO 306 | °C | ~ 85 |
| Temperatura de deformación bajo carga | ISO 75, 0.45 MPa | °C | ~ 75 |
| Temperatura de deformación bajo carga | ISO 75, 1.8 MPa | °C | ~ 65 |
| Absorción de agua en saturación | 25 °C, 55 % RH | % | ~ 0.4 |
Propiedades mecánicas
| Propiedad | Método de ensayo | Unidad | Valor típico |
|---|---|---|---|
| Módulo de Young (X·Y) | ISO 527 / GB/T 1040 | MPa | ~ 2200 ± 200 |
| Módulo de Young (Z) | ISO 527 / GB/T 1040 | MPa | ~ 1200 ± 150 |
| Resistencia a la tracción (X·Y) | ISO 527 / GB/T 1040 | MPa | ~ 50 ± 5 |
| Resistencia a la tracción (Z) | ISO 527 / GB/T 1040 | MPa | ~ 45 ± 6 |
| Elongación a rotura (X·Y) | ISO 527 / GB/T 1040 | % | ~ 5 |
| Elongación a rotura (Z) | ISO 527 / GB/T 1040 | % | ~ 3 |
| Módulo de flexión | ISO 178 / GB/T 9341 | MPa | ~ 2100 ± 150 |
| Resistencia a la flexión | ISO 178 / GB/T 9341 | MPa | ~ 80 ± 10 |
| Resistencia al impacto con entalla | ISO 179 / GB/T 1043 | kJ/m² | ~ 5.5 |
| Resistencia al impacto sin entalla | ISO 179 / GB/T 1043 | kJ/m² | ~ 15 |
Características químicas y físicas
| Parámetro | Valor |
|---|---|
| Composición | Tereftalato de polietileno modificado con glicol (PETG), con pigmentación metálica |
| Olor | Olor ligero cuando se imprimen; bajo en relación con ABS |
| Riesgo para la piel | No hay peligro en forma de filamento sólido |
| Estabilidad química | Stable bajo almacenamiento y manejo normales |
| Solubilidad | Insoluble en agua |
| Resistencia UV y a la intemperie | Moderado – resiste el amarillento mejor que ABS |
| Resistencia a ácidos | Resistente a diluir ácidos |
| Resistencia a álcalis | Resistente a diluir bases |
| Resistencia a disolventes orgánicos | No resistente a algunos solventes orgánicos |
| Resistencia a aceites y grasas | Resistente a aceites y grasas comunes |
| Inflamabilidad | Flammable |
| Productos de combustión | Agua, óxidos de carbono |
Los valores N/A se mantienen como en el original. Las indicaciones de compatibilidad de cada familia requieren validación para la aplicación específica.
Ficha técnica
Fuente de datos y condiciones de ensayo.
| Parámetro | Unidad | Valor |
|---|---|---|
| Temperatura de la boquilla | °C | 240 |
| Temperatura de la cama | °C | 75 |
| Velocidad de impresión | mm/s | 70 |
| Densidad de relleno | % | 100 |
| Altura de capa | mm | 0.2 |
| Acondicionamiento / recocido de probetas | °C / h | 23 °C / 50 % RH para 24 h (ISO 291) |
| Tema | Indicaciones |
|---|---|
| Valores típicos, no mínimos | Las tablas de propiedades describen especímenes impresos exactamente como se indica en la sección 5. Describen el material, no una parte mecanizada o moldeada. |
| Importancia de la orientación | Valores marcados X·Y aplican a especímenes impresos planos en la placa de construcción. Los valores Z se miden en partes impresas de pie y son típicamente inferiores a X·Y. Diseño para la dirección que lleva la carga. |
| Variación entre lotes | Los valores tienen un rango de ± donde la extrusión, el pigmento y la humedad ambiente varían entre lotes; masterbatch color puede cambiar la fuerza de impacto notablemente. Donde no se da desviación, el valor es una única prueba representativa. |
| No es un certificado | Esta hoja no es un certificado de inspección, una Declaración de Conformidad o un certificado de análisis. CoA, RoHS / REACH declaraciones y hojas de datos de seguridad se emiten por separado bajo petición. |
Ficha técnica
Almacenamiento, manipulación y seguridad.
| Tema | Indicaciones |
|---|---|
| Almacenamiento antes del uso | Bolsa sellada, 15 · 25 °C, humedad relativa inferior al 50 % RH, protegida de la luz solar directa y de la radiación UV, lejos de fuentes de ignición. Vida útil: 24 meses. |
| Almacenamiento tras abrir | Reseal con el desiccant suministrado. En climas húmedos imprimen dentro de 4 semanas de apertura; la bobina se puede re-drier a 45 – 55 °C por 4 – 6 h. |
| Signos de humedad | Sonidos en la boquilla, superficie rugosa, cuerdas, unión de capa débil, extrusión inconsistente. Secar la bobina antes de cambiar la configuración. |
| Manipulación | El filamento de PLA es frágil cuando se sobrecarga. Mantenga la bobina en su soporte y evite curvas afiladas en la entrada de extruso, especialmente en los cabezales de herramientas de goteo directo. |
| Ventilación | Impresoras traza lactide vapour con un olor ligeramente dulce. Imprime en una zona ventilada y evita respirar directamente los vapores. No para uso en espacios ocupados cerrados sin extracción. |
| Incendio y eliminación | PLA es un sólido combustible. Mantener alejado de la llama abierta y las superficies calientes por encima de 250 °C. La bobina, bolsa y cartón son reciclables; los cortes pueden ir a la composición industrial por EN 13432. |
| Protección personal | No se requiere protección especial para el uso normal. Use guantes al manipular partes calientes y gafas de seguridad cuando corte filamento. |
Ficha técnica
OEM y pedidos.
| Tema | Información para pedidos |
|---|---|
| Bobina estándar | 1.00 kg netos, Ø 200 mm, 68 mm de bore, 4 agujeros de localización. 0.25 / 0.50 / 3.00 kg de bobina bajo petición. |
| Diámetro estándar | 1.75 mm (2.85 mm bajo petición). Tolerancia por sección 2. |
| Caja de exportación | 10 rollos por cartón, 5-ply ondulado. Rejilla de cartón 10.0 kg, bruto aprox 13.1 kg. Impreso neutro como estándar. |
| Gama de colores | Colores de stock como se indica en la sección 2. Colores personalizados que coinciden con RAL, Pantone o una muestra física, sujeto a una cantidad mínima de lote. |
| Servicios OEM | Etiqueta Spool, impresión de película psiquiatra, material de spool y color, obra de cartón y manual del usuario. Configuración de obras de arte y MOQ se citan por proyecto. |
| Confirmación del pedido | Cada pedido es confirmado por una factura proforma indicando grado, color, diámetro, cantidad, precio unitario, Incoterms y tiempo de plomo. |
| Documentos de envío y calidad | Factura comercial, lista de embalaje, factura de embarque, certificado de origen y certificado de análisis por lotes como estándar. Declaración de RoHS / REACH y hoja de datos de seguridad bajo petición. |
Confirme los términos comerciales actuales con WJ para su proyecto.
Información sobre los datos
Aviso y estado de los datos.
Los datos de este documento son valores típicos obtenidos mediante ensayos de probetas estándar en las condiciones descritas en la Sección 5. Se proporcionan únicamente para comparar y seleccionar materiales y no constituyen una especificación, una garantía ni una garantía de rendimiento. Las propiedades de una pieza impresa real dependen del equipo de impresión, los parámetros de laminado, la geometría, la orientación de fabricación, las condiciones ambientales y el posprocesado. WJ se reserva el derecho de modificar este documento sin previo aviso. El comprador es responsable de verificar la idoneidad del material para la aplicación prevista, incluidos los requisitos normativos, de contacto con alimentos.
Valores típicos de referencia / no es un informe de terceros
Esta ficha técnica presenta valores típicos de referencia únicamente para comparar y seleccionar materiales. No es un informe de ensayo independiente de terceros ni constituye una especificación del producto, una garantía ni una garantía de rendimiento. Los métodos de ensayo y las condiciones de las probetas se indican en las secciones correspondientes. El usuario debe verificar la idoneidad para la aplicación prevista.
Adéndice de divulgación en PDF A1 · 2026-08-01. No se cambian las propiedades numéricas y los rangos de procesamiento.
Ficha técnica
TDS original y revisión.
| Rev. | Fecha | Descripción | Aprobado |
|---|---|---|---|
| V1.0 | 2026-08-01 | Primera edición de la hoja de datos técnicos PETG Metallic. | QC / WJ |
Documento WJ-TDS-PETGMETAL-001. Este TDS no es un certificado de análisis o conformidad por lotes.
Continuar explorando
Más en la gama PETG.
Fabricado para tu marca
Construya su gama de filamentos PETG metálicos.
Consulte con nuestro equipo los colores, las bobinas, las etiquetas y el embalaje. Indique el material, la cantidad y el destino para solicitar una cotización OEM.