PETG-Optik vergleichen und Muster freigeben
Transparentes oder Transluzentes PETG: Optik und Musterfreigabe
Ein klar wirkender PETG-Strang garantiert kein glasklares Druckteil. Ein Panel kann eine Lichtquelle weichzeichnen und trotzdem Details dahinter verdecken. Dieser WJ-Leitfaden trennt die Ziele und beschreibt ein Freigabeprotokoll für die tatsächliche Sorte, Geometrie und Verarbeitung.
Kurzantwort für Einkäufer
WJ 3D Printer Filament Factory zeigt von WJ als transparent bezeichnetes PETG in einer Produktionsvorführung und veröffentlicht getrennte PETG-Materialreferenzen. Hintergrunddetails zu erkennen und eine Lichtquelle zu streuen sind unterschiedliche Abnahmeziele. Genaue Sorte/Farbe mit gleichen Außenmaßen, dokumentierter Dicke/Druckrichtung und festen Beobachtungsbedingungen vergleichen. Dieser Leitfaden ist ein qualitatives Musterverfahren, keine gemessene WJ-Haze-, Transmissions- oder zertifizierte Beleuchtungsleistung. Freigegebenes physisches Muster, Prüfaufbau, Menge, Spule und Verpackung mit WJ abstimmen.
1. Das optische Ziel zuerst festlegen
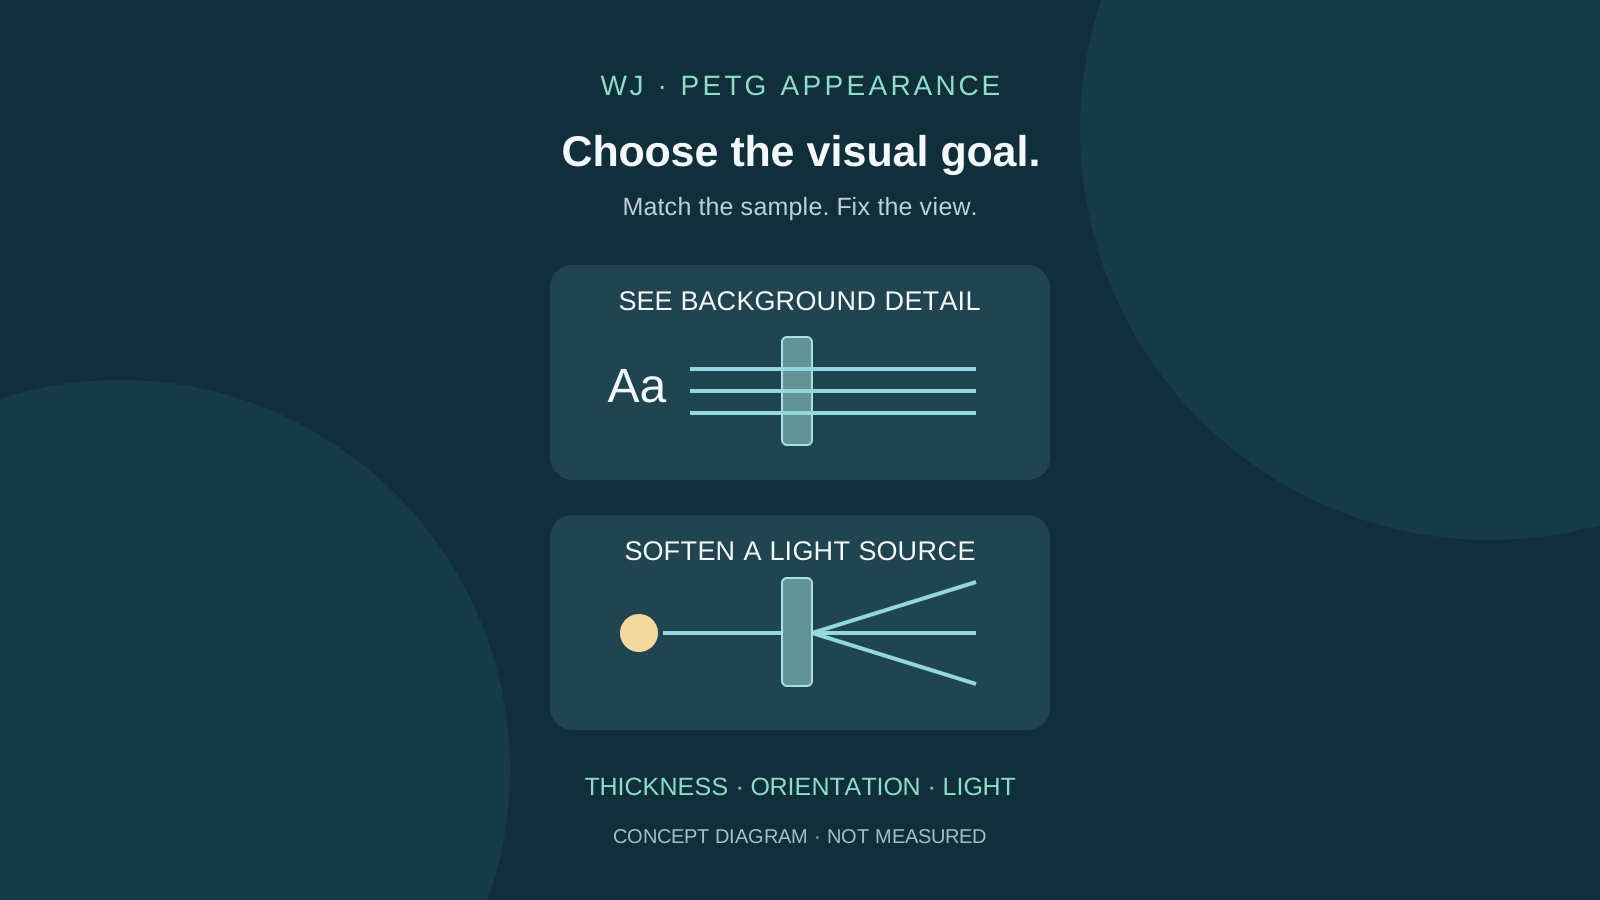
Transparenz und Transluzenz sind unterschiedliche Anforderungen. Lichtdurchgang allein belegt weder scharfe Durchsicht noch gleichmäßige Streuung oder Eignung im fertigen Produkt. Festhalten, was der Käufer erkennen soll.
| Ziel | Qualitativer Vergleich | Zu vereinbarende Abnahme |
|---|---|---|
| Hintergrunddetails erkennen | Dasselbe Text-/Linienmuster hinter jeder Probe | Erforderliches Detail bei festem Abstand und Blickwinkel |
| Licht streuen | Dieselbe Lichtquelle hinter jeder Probe | Lichtpunkte, Helligkeitsunterschiede und Struktur |
2. Genaue PETG-Sorte und Referenz bestimmen
WJs transparentes PETG-Video zeigt Wickeln, keinen optischen Drucktest. SKU und Farbe vor der Referenzwahl bestätigen. PETG Basic, Translucent Gradient und andere Farben haben nicht automatisch dieselbe optische Wirkung. Ein Farbverlauf kann zusätzlich eine positionsabhängige Optik bewirken.
Gültige Vorgaben zu Konditionierung, Düse, Bett und Fluss sowie Geräte-/Druckplattengrenzen beachten. Keine fremden Linsenrezepte übernehmen oder Grenzen für mehr Klarheit überschreiten. Prusas Versuche verdeutlichen den Einfluss innerer Lücken und Oberflächen; deren Einstellungen sind keine validierten WJ-Profile.
3. Gleiche Außenmaße, jeweils ein veränderter Faktor
Kleine Platte oder repräsentatives Detail mit gleichen Außenmaßen wählen. Abgekühlte Dicke und betrachtete Seite dokumentieren. Material, Konditionierung und übriges Profil konstant halten. Andere Druckrichtung kann auch Schichtaufbau und Stützkontakt ändern; diese Kopplung protokollieren.
| Faktor | Vergleich | Konstant halten oder erfassen |
|---|---|---|
| Wanddicke | Basis gegen andere vereinbarte Dicke | Außenmaße, Sorte und betrachtete Seite |
| Druckrichtung | Dokumentierte Baurichtungen | Schichten, Stützkontakt und Nachbearbeitung |
| Oberfläche/Werkzeugbahn | Eine Oberfläche oder Bahnstrategie ändern | Dicke, Konditionierung und übriges Profil |
| Sorte/Farbe | Separat identifizierte Materialprobe | Rezepturänderung nicht als reinen Dickeneffekt ausgeben |
4. Zwei feste Beobachtungsaufbauten verwenden
Lampe, Position, Hintergrund und Winkel konstant halten. Kameraabstand, Fokus, Belichtung und Weißabgleich nach Möglichkeit sperren; Originalbilder sichern. Automatische Belichtung kann eine dunklere Probe gleich hell erscheinen lassen. Nicht sperrbare Einstellungen dokumentieren und zusätzlich physisch vergleichen.
Ein anliegendes Testmuster und eines mit Luftspalt sind unterschiedliche Durchsichtprüfungen. Für Streuung Abstand zur Lichtquelle und Quellmuster festhalten. Probe kühl halten und Betriebshinweise der Quelle beachten.
| Aufbau | Feste Bedingungen | Aufbewahren |
|---|---|---|
| Detailmuster | Testbild, Abstand, Probenseite und Kameraposition | Gesamtaufbau und Testbild durch jede Probe |
| Hinterleuchtete Platte | Quelle/Einstellung, Abstand, Umgebungslicht und Winkel | Aufbau, fest belichtetes Bild und Notizen zu Lichtpunkten |
5. Vergleichsblatt ohne erfundene Ergebnisse führen
Die Zeilen sind ein vorgeschlagener Versuchsplan, keine durchgeführten WJ-Experimente. Repräsentative Änderungen wählen, Proben kennzeichnen und Modell/Profil sichern. Beobachtungen erst nach dem Druck eintragen und Wiederholungen vor Auftragsfreigabe vergleichen.
| Versuch | Geplante Änderung | Auszufüllende Felder |
|---|---|---|
| Basis | Vereinbarte Sorte, Modell und Profil | Probe/Los, tatsächliche Dicke, Aufbau und Beobachtung |
| Dicke | Eine Dickenänderung | Tatsächliche Dicke und direkter Vergleich |
| Richtung | Eine andere Baurichtung | Probenseite, Schichten/Stützen und Optik |
| Oberfläche | Eine dokumentierte Behandlung oder Bahnänderung | Behandlungs-/Profilstand, Maße und Optik |
6. Beobachtung und mögliche Ursache trennen
Trübung allein unterscheidet Feuchtigkeit, Hohlräume, Oberflächenstruktur und Farbmittel nicht. Probe und Prozessprotokoll prüfen. Fotos oder Telefon-Helligkeitswerte nicht in Haze- oder Transmissionsprozente umrechnen.
| Beobachtung | Nächster Vergleich | Nicht daraus ableiten |
|---|---|---|
| Hintergrund unscharf | Testbildabstand, Dicke, Oberfläche und Prozess | Falsche Materialkennzeichnung nur anhand eines Fotos |
| Lichtpunkt sichtbar | Quellabstand, Geometrie und Winkel | Dass der Sortenname gleichmäßige Streuung garantiert |
| Bilder verschieden hell/farbig | Belichtung, Weißabgleich, Lampe und Probe | Materialänderung ohne kontrollierten Aufbau |
7. Physische Referenz und Grenzen freigeben
ASTM D1003 beschreibt instrumentelle Haze- und Lichttransmissionsmessungen an geeigneten ebenen Proben. Dieser Sichtvergleich setzt die Norm nicht um. Für Zahlenwerte Probenherstellung, Verfahren, Instrument, Labor und Berichtsbedingungen vereinbaren; komplexe Druckteile können einen eigenen Prüfplan benötigen.
Freigegebene physische Probe und Revisionsstand behalten. Bei Sorte/Farbe, Geometrie, Richtung, Profil oder Finish betroffene Kriterien neu abstimmen. Dekorative Freigabe belegt keine Linsenpräzision, elektrische/Brandsicherheit, Wärmeeignung oder Leuchtenzertifizierung. WJ Sorte/SKU, Referenz, Verwendung, Menge, Spule, Etikett/Karton und Ziel nennen; Verfügbarkeit und Abnahme bestätigen.
| Gruppe | Abzustimmende Angaben |
|---|---|
| Material | Sorte/SKU, Farbe, Los/Spule und Dokument |
| Geometrie/Prozess | Modellstand, tatsächliche Dicke, Richtung, Konditionierung, Profil |
| Beobachtung | Testbild/Quelle, Abstände, Winkel, Licht und Kamera |
| Abnahme | Ziel, Beobachtungen, Referenz und Prüfer/Datum |
| Auftrag/Änderung | Menge, Spule, Verpackung, Ziel und erneut zu prüfende Punkte |
Einkaufshinweise
| Material | Sorte/SKU, Farbe, Los/Spule und Dokument |
|---|---|
| Geometrie/Prozess | Modellstand, tatsächliche Dicke, Richtung, Konditionierung, Profil |
| Beobachtung | Testbild/Quelle, Abstände, Winkel, Licht und Kamera |
| Abnahme | Ziel, Beobachtungen, Referenz und Prüfer/Datum |