Materialien, die wir herstellen / PLA
Marble PLA
Filament-Leitfaden.
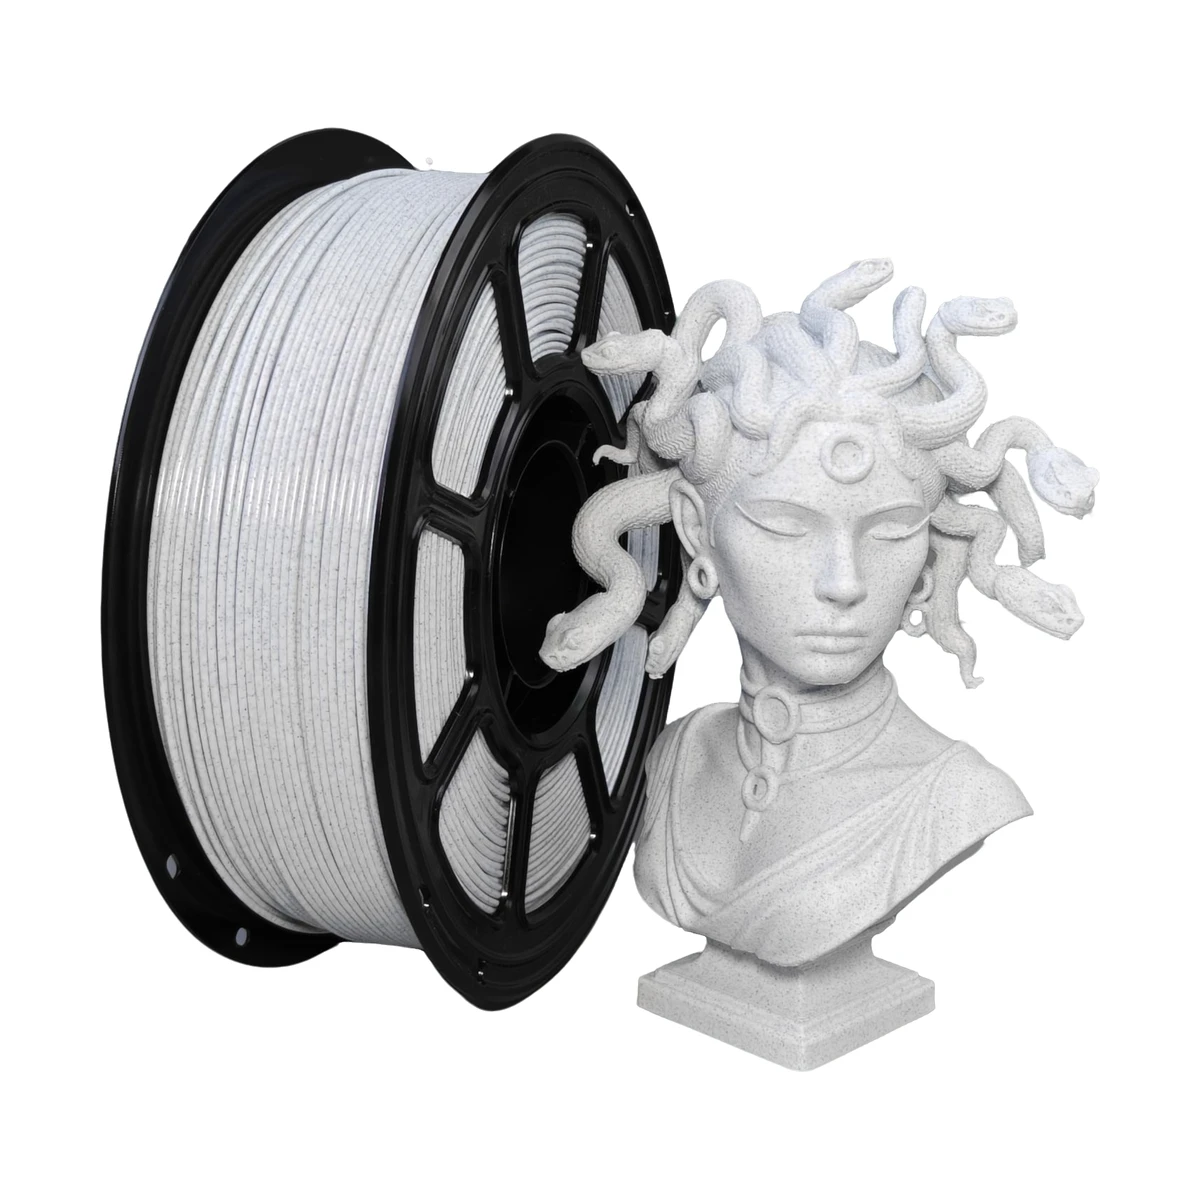
WJ Marble PLA enthält einen mineralisch wirkenden Füllstoff in einer PLA-Basis. Dadurch weisen gedruckte Teile natürliche, kontrastierende Sprenkel auf, die an Stein erinnern. Der Mineralanteil ist leicht abrasiv; für längeren Einsatz wird daher eine gehärtete Düse empfohlen. Das Material lässt sich mit üblichen PLA-Temperaturen und Druckgeschwindigkeiten verarbeiten.
WJ-TDS-MARBLEPLA-001 · Rev V1.0 · Ausgabe 2026-08-01
- Düsentemperatur
- 190 – 230 °C
- Druckbetttemperatur
- 35 – 45 °C
- Druckgeschwindigkeit
- 60–200 mm/s
- Geschlossener Bauraum
- Nicht erforderlich
Technisches Datenblatt
Übersicht und Anwendungen.
WJ Marble PLA enthält einen mineralisch wirkenden Füllstoff in einer PLA-Basis. Dadurch weisen gedruckte Teile natürliche, kontrastierende Sprenkel auf, die an Stein erinnern. Der Mineralanteil ist leicht abrasiv; für längeren Einsatz wird daher eine gehärtete Düse empfohlen. Das Material lässt sich mit üblichen PLA-Temperaturen und Druckgeschwindigkeiten verarbeiten.
Typische Anwendungen
dekorative Vasen und Haushaltsgeschirr, skulpturale Modelle, Untersetzer und Tischplattenstücke sowie Drucke, die eine steinerne Verarbeitung ohne Nachbearbeitung wünschen.
Produktspezifikationen
| Parameter | Einheit | Wert |
|---|---|---|
| Filamentdurchmesser | mm | 1.75 |
| Durchmessertoleranz | mm | ± 0.02 |
| Netto-Filamentgewicht | kg | 1 |
| Spulenmaterial | · | ABS-Spule, Ø 200 × 65 mm, Nabe Ø 55 mm, 4 Aufnahmelöcher |
| Spulenabmessungen (Ø × H) | mm | Ø 200 × 65 mm |
| Farbauswahl | · | Lagerfarben wie auf der Produktseite aufgeführt; RAL / Pantone-Matching und kundenspezifische Farbentwicklung auf Anfrage |
Technisches Datenblatt
Empfohlene Druckparameter.
Verwenden Sie die materialspezifischen Bereiche als Ausgangspunkt und passen Sie die Einstellungen an Ihren Drucker und die Bauteilgeometrie an.
| Parameter | Einheit | Wert |
|---|---|---|
| Trocknung vor dem Drucken | °C / h | 50 °C für 8 Stunden |
| Feuchtigkeit bei Druck und Lagerung | · | Trockenlagerung; mit Trockenmittel versiegelt |
| Düsendurchmesser | mm | mindestens 0.4 |
| Düsentyp | · | Gehärteter Stahl (empfohlen – abrasiver mineralischer Füllstoff) |
| Düsentemperatur | °C | 190 – 230 |
| Druckplattentyp | · | Cool Plate, Engineering Plate oder Texturierte PEI |
| Vorbereitung der Druckoberfläche | · | Sauber; kein Klebstoff typischerweise erforderlich |
| Druckbetttemperatur | °C | 35 – 45 |
| Bauteilkühlung | · | Hoch (80-100 %) |
| Druckgeschwindigkeit | mm/s | 60 – 200 |
| Geschlossener Bauraum | · | Nicht erforderlich |
| Bauraumtemperatur | °C | Umgebung |
| Rückzugslänge / -geschwindigkeit | mm / mm/s | 0.4 – 0.8 mm / 20 – 40 mm/s |
| Maximaler Überhangwinkel | ° | ~ 50 |
| Maximale Brückenlänge | mm | ~ 25 |
Dieses technische Datenblatt enthält typische Referenzwerte ausschließlich zum Vergleich und zur Auswahl von Materialien. Es ist kein unabhängiger Prüfbericht eines Dritten und stellt weder eine Produktspezifikation noch eine Gewährleistung oder Leistungsgarantie dar. Prüfverfahren und Probenbedingungen sind in den jeweiligen Abschnitten angegeben. Der Anwender muss die Eignung für die vorgesehene Anwendung prüfen.
Technisches Datenblatt
Materialeigenschaften.
Typische Werte aus dem ursprünglichen TDS: Prüfmethode und Probenorientierung beim Vergleich der Materialien beibehalten.
Physikalische und thermische Eigenschaften
| Eigenschaft | Prüfverfahren | Einheit | Typischer Wert |
|---|---|---|---|
| Dichte | ISO 1183 | g/cm³ | ~ 1.30 |
| Schmelzflussrate (MFR) | 210 °C, 2.16 kg | g/10 min | ~ 7 ± 1 |
| Schmelztemperatur | DSC | °C | ~ 155 |
| Glasübergangstemperatur | DSC | °C | ~ 58 |
| Vicat-Erweichungstemperatur | ISO 306 | °C | ~ 58 |
| Wärmeformbeständigkeitstemperatur | ISO 75, 0.45 MPa | °C | ~ 53 |
| Wärmeformbeständigkeitstemperatur | ISO 75, 1.8 MPa | °C | ~ 47 |
| Wasseraufnahme bei Sättigung | 25 °C, 55 % RH | % | ~ 0.5 |
Mechanische Eigenschaften
| Eigenschaft | Prüfverfahren | Einheit | Typischer Wert |
|---|---|---|---|
| Elastizitätsmodul (X·Y) | ISO 527 / GB/T 1040 | MPa | ~ 2500 ± 180 |
| Elastizitätsmodul (Z) | ISO 527 / GB/T 1040 | MPa | ~ 2150 ± 180 |
| Zugfestigkeit (X·Y) | ISO 527 / GB/T 1040 | MPa | ~ 40 ± 4 |
| Zugfestigkeit (Z) | ISO 527 / GB/T 1040 | MPa | ~ 34 ± 4 |
| Bruchdehnung (X·Y) | ISO 527 / GB/T 1040 | % | ~ 3 |
| Bruchdehnung (Z) | ISO 527 / GB/T 1040 | % | ~ 2 |
| Biegemodul | ISO 178 / GB/T 9341 | MPa | ~ 2550 ± 160 |
| Biegefestigkeit | ISO 178 / GB/T 9341 | MPa | ~ 60 ± 5 |
| Kerbschlagzähigkeit | ISO 179 / GB/T 1043 | kJ/m² | ~ 2 |
| Schlagzähigkeit ohne Kerbe | ISO 179 / GB/T 1043 | kJ/m² | ~ 7 |
Chemische und physikalische Merkmale
| Parameter | Wert |
|---|---|
| Zusammensetzung | Polymilchsäure (PLA) mit Mineraleffektfüllstoff |
| Geruch | Leichter, schwach süßlicher Geruch beim Drucken |
| Hautgefährdung | Keine Gefahr in Form von festen Filamenten |
| Chemische Stabilität | Stabil unter normaler Lagerung und Handhabung |
| Löslichkeit | Unlöslich in Wasser |
| UV- und Witterungsbeständigkeit | Schlechte – Abbau- und Verfärbungen bei längerer Exposition im Freien |
| Säurebeständigkeit | Begrenzter Widerstand |
| Alkalibeständigkeit | Begrenzter Widerstand |
| Beständigkeit gegen organische Lösungsmittel | Erweicht oder gelöst durch einige Lösungsmittel |
| Öl- und Fettbeständigkeit | Begrenzter Widerstand |
| Entflammbarkeit | Entflammbar |
| Verbrennungsprodukte | Kohlenstoffoxide |
N/A-Angaben werden wie im Original übernommen. Aussagen zur Kompatibilität einer Materialfamilie müssen für die jeweilige Anwendung überprüft werden.
Technisches Datenblatt
Datenquelle und Prüfbedingungen.
| Parameter | Einheit | Wert |
|---|---|---|
| Düsentemperatur | °C | 210 |
| Druckbetttemperatur | °C | 40 |
| Druckgeschwindigkeit | mm/s | 120 |
| Fülldichte | % | 100 |
| Schichthöhe | mm | 0.2 |
| Probenkonditionierung / Tempern | °C / h | 23 °C / 50 % RH für 24 Stunden (ISO 291) |
| Thema | Hinweise |
|---|---|
| Typische Werte, keine Mindestwerte | Die Eigenschaftstabellen beschreiben die gedruckten Exemplare genau wie in Abschnitt 5 angegeben. Sie beschreiben das Material, nicht ein bearbeitetes oder geformtes Teil. |
| Bedeutung der Orientierung | Die mit X·Y gekennzeichneten Werte gelten für Proben, die flach auf der Bauplatte gedruckt sind. Z-Werte werden an im Stehen gedruckten Teilen gemessen und sind typischerweise niedriger als X·Y. Design für die Richtung, die die Last trägt. |
| Chargenschwankungen | Die Werte weisen einen ±-Bereich auf, in dem Extrusion, Pigment und Umgebungsfeuchtigkeit von Charge zu Charge variieren; Farbmasterbatch kann die Schlagzähigkeit merklich verändern; wird keine Abweichung angegeben, so handelt es sich um eine einzige repräsentative Prüfung. |
| Kein Zertifikat | Bei diesem Blatt handelt es sich nicht um eine Inspektionsbescheinigung, eine Konformitätserklärung oder ein Analysezertifikat. Batchspezifische CoA-, RoHS / REACH-Erklärungen und Sicherheitsdatenblätter werden auf Anfrage gesondert ausgestellt. |
Technisches Datenblatt
Lagerung, Handhabung und Sicherheit.
| Thema | Hinweise |
|---|---|
| Lagerung vor Gebrauch | Versiegelter Beutel, 15 · 25 °C, unter 50 % RH, vor direkter Sonneneinstrahlung und UV geschützt, fern von Zündquellen. Lagerfähigkeit: 24 Monate. |
| Lagerung nach dem Öffnen | Mit dem mitgelieferten Trockenmittel wieder verschließen; innerhalb von 4 Wochen nach dem Öffnen in feuchtem Klima drucken; die Spule kann für 4-6 Stunden bei 45-55 °C erneut getrocknet werden. |
| Anzeichen von Feuchtigkeit | Blasen- oder Knallgeräusche an der Düse, rauhe Oberfläche, Bespannung, schwache Schichtbindung, inkonsistente Extrusion; die Spule trocknen, bevor sie ihre Einstellungen ändert. |
| Handhabung | Das PLA-Filament ist spröde, wenn es überlastet wird; die Spule auf ihrer Halterung halten und scharfe Biegungen am Extrudereingang vermeiden, insbesondere bei Werkzeugköpfen mit Direktantrieb. |
| Belüftung | Drucken setzt Spurenlaktiddampf mit leicht süßlichem Geruch frei; Drucken in einem belüfteten Bereich und direktes Einatmen der Dämpfe vermeiden; nicht zur Verwendung in geschlossenen besetzten Räumen ohne Extraktion. |
| Brand und Entsorgung | PLA ist ein brennbarer Feststoff. Von offener Flamme und heißen Oberflächen über 250 °C fernhalten. Spule, Beutel und Karton sind recycelbar; Abschnitte können gemäß EN 13432 zur industriellen Kompostierung verwendet werden. |
| Persönliche Schutzausrüstung | Für den normalen Gebrauch ist kein besonderer Schutz erforderlich; beim Umgang mit heißen Teilen Handschuhe und beim Schneiden von Filamenten eine Sicherheitsbrille tragen. |
Technisches Datenblatt
OEM und Bestellung.
| Thema | Bestellinformationen |
|---|---|
| Standardspule | 1.00 kg netto, Ø 200 mm, 68 mm Nabenbohrung, 4 Aufnahmelöcher. 0.25 / 0.50 / 3.00 kg Spulen auf Anfrage. |
| Standarddurchmesser | 1.75 mm (2.85 mm auf Anfrage) Toleranz nach Abschnitt 2. |
| Exportkarton | 10 Rollen je Karton, 5lagig gewellt; Karton netto 10.0 kg, brutto ca. 13.1 kg; neutraler Druck als Standard. |
| Farbauswahl | Stammfarben gemäß Abschnitt 2. Auf RAL, Pantone oder eine physische Probe abgestimmte kundenspezifische Farben mit einer Mindestchargenmenge. |
| OEM-Leistungen | Spulenetiketten, Schrumpffoliendruck, Spulenmaterial und -farbe, Karton-Kunstwerk und Benutzerhandbuch; Artwork-Setup und MOQ werden je Projekt zitiert. |
| Auftragsbestätigung | Jede Bestellung wird durch eine Proforma-Rechnung bestätigt, die Grad, Farbe, Durchmesser, Menge, Stückpreis, Incoterms und Vorlaufzeit enthält. |
| Versand- und Qualitätsdokumente | Handelsrechnung, Packliste, Konnossement, Ursprungszeugnis und Chargenanalysebescheinigung als Standard. RoHS / REACH-Erklärung und Sicherheitsdatenblatt auf Anfrage. |
Bestätigen Sie aktuelle kommerzielle Bedingungen mit WJ für Ihr Projekt.
Datenhinweise
Haftungshinweise und Datenstatus.
Die Daten in diesem Dokument sind typische Werte aus Prüfungen an Standardproben unter den in Abschnitt 5 beschriebenen Bedingungen. Sie dienen ausschließlich dem Materialvergleich und der Materialauswahl und stellen weder eine Spezifikation noch eine Gewährleistung oder Leistungsgarantie dar. Die Eigenschaften eines tatsächlich gedruckten Bauteils hängen von der Druckerhardware, den Slicing-Parametern, der Bauteilgeometrie, der Bauorientierung, den Umgebungsbedingungen und der Nachbearbeitung ab. WJ behält sich das Recht vor, dieses Dokument ohne Ankündigung zu ändern. Der Käufer ist dafür verantwortlich, die Eignung des Materials für die vorgesehene Anwendung einschließlich regulatorischer Anforderungen und Anforderungen an den Lebensmittelkontakt zu prüfen.
Typische Referenzwerte / kein unabhängiger Prüfbericht
Dieses technische Datenblatt enthält typische Referenzwerte ausschließlich zum Vergleich und zur Auswahl von Materialien. Es ist kein unabhängiger Prüfbericht eines Dritten und stellt weder eine Produktspezifikation noch eine Gewährleistung oder Leistungsgarantie dar. Prüfverfahren und Probenbedingungen sind in den jeweiligen Abschnitten angegeben. Der Anwender muss die Eignung für die vorgesehene Anwendung prüfen.
PDF Disclosure Addendum A1 · 2026-08-01. Numerische Eigenschaften und Verarbeitungsbereiche sind unverändert.
Technisches Datenblatt
Original-TDS und Revision.
| Rev. | Datum | Beschreibung | Freigegeben |
|---|---|---|---|
| V1.0 | 2026-08-01 | Erste Ausgabe des technischen Datenblatts von Marble PLA. | QC / WJ |
Dokument WJ-TDS-MARBLEPLA-001: Dieses TDS ist keine Chargenanalyse- oder Konformitätsbescheinigung.
Weitere Erkundungen
Mehr im PLA-Bereich.
Hergestellt für Ihre Marke
Bauen Sie Ihre Marble PLA Filament-Reihe.
Besprechen Sie Farben, Spulen, Etiketten und Verpackungen mit unserem Team. Nennen Sie Material, Menge und Bestimmungsort für ein OEM-Angebot.