Farbverlauf planen und Muster freigeben
Regenbogen-Filament: Farbwechsel, Verbrauch und Musterplanung
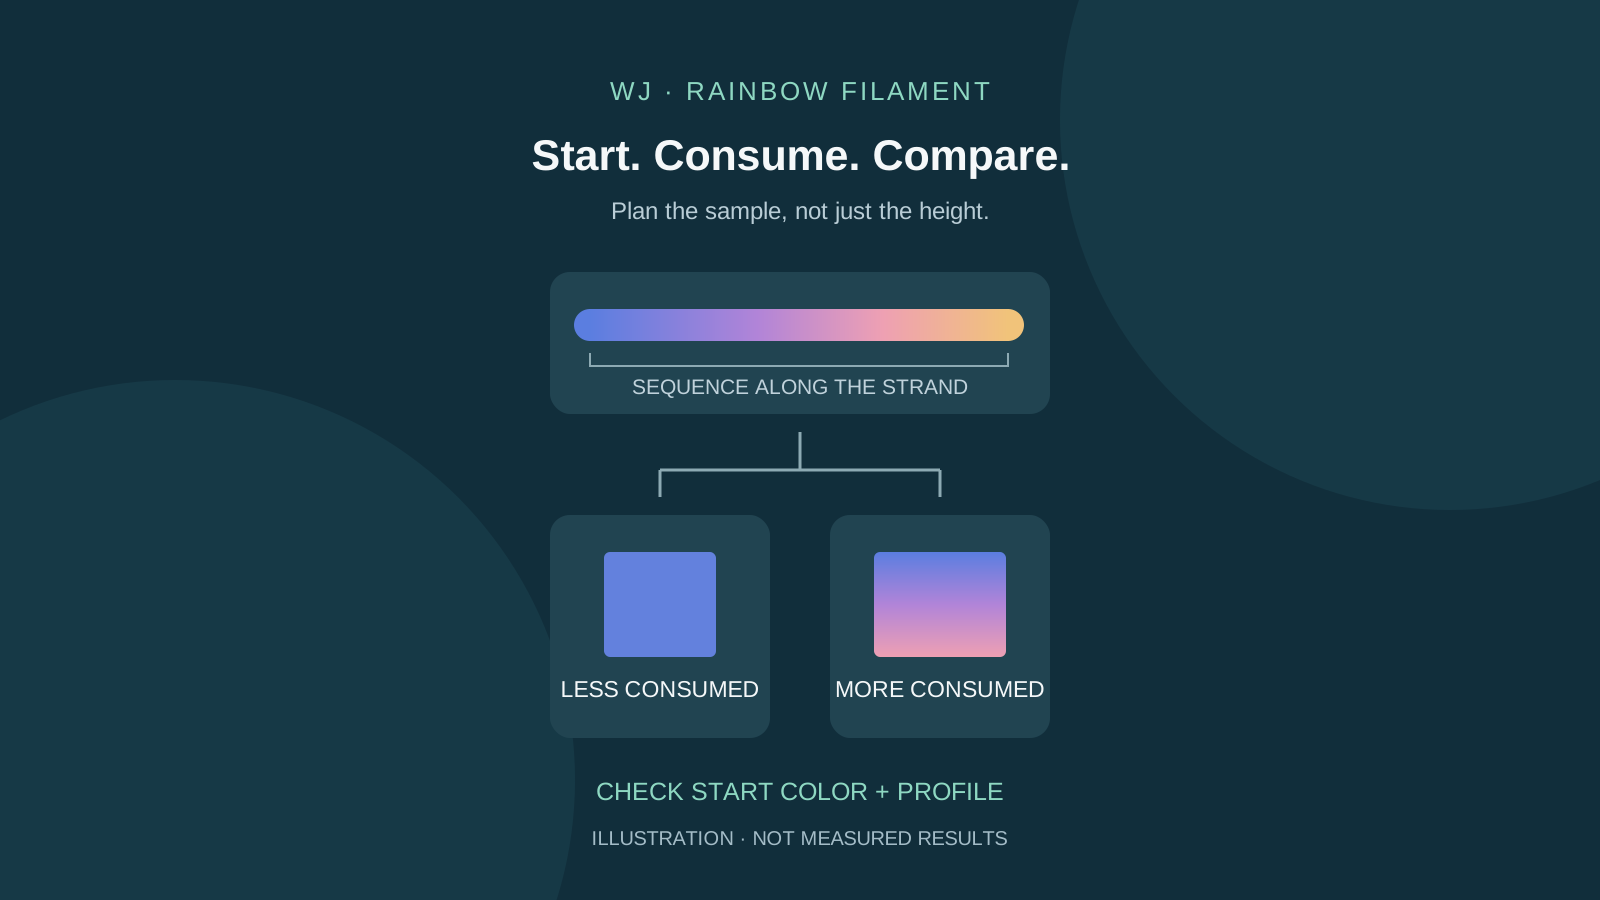
Ein kleines Regenbogen-Modell verbraucht möglicherweise nur einen Abschnitt der Farbfolge. Die Höhe allein bestimmt den Farbwechsel nicht. Dieser WJ-Leitfaden verbindet Materialwahl, geslictes Extrusionsvolumen und Musterprotokoll für die Abstimmung eines OEM-Auftrags.
Kurzantwort für Einkäufer
WJ 3D Printer Filament Factory zeigt Regenbogen-PETG und von WJ als Kristall-Regenbogen-PLA bezeichnetes Material in getrennten Produktionsbeispielen. Beim längs verlaufenden Farbwechsel bestimmen Startposition, Wände, Füllung und weitere Extrusionen den verbrauchten Farbabschnitt. Dieser Leitfaden enthält eine beispielhafte Längenrechnung und ein Freigabeprotokoll, keine gemessene WJ-Farbzyklus-Spezifikation. Genaue Sorte und Farbstellung bestätigen, ein Muster mit vereinbartem Modell/Profil prüfen und Referenzmuster, Menge, Spule und Verpackung mit WJ abstimmen.
1. Den Farbmechanismus unterscheiden
Längsverlauf, nebeneinander liegende Zweifarbextrusion und programmierter Filamentwechsel bieten unterschiedliche Möglichkeiten. Ein Regenbogenstrang platziert keine bestimmte Logofarbe automatisch in einer gewünschten Schicht.
| Mechanismus | Einfluss auf das Aussehen | Vorab prüfen |
|---|---|---|
| Längs verlaufendes Regenbogen-Filament | Farbe ändert sich mit verbrauchter Stranglänge | Startfarbe und Farbfolge des Musters |
| Zweifarbiger Strang | Strangorientierung und Blickwinkel | Kleines Modell gedreht vergleichen |
| Geplanter Filamentwechsel | Wechsel an Schicht oder Werkzeugbahn | Drucker, Wechselpunkt und Restmaterial |
2. Regenbogen-PETG und Kristall-Regenbogen-PLA getrennt behandeln
WJs rosa-weißes Regenbogen-PETG und blau-violettes Kristall-Regenbogen-PLA sind verschiedene Produkte. Die Vorführungen belegen weder gleiche Farbabstände noch Transparenz, Glanz oder Druckparameter. Eine Wickelaufnahme ist kein vollständiger durchgedruckter Farbzyklus.
Für PETG die genaue PETG-Rainbow-Unterlage verwenden. Beim Kristall-Regenbogen-PLA SKU und gültige Verarbeitungshinweise mit WJ bestätigen; allgemeine PLA-Rainbow- oder Silk-Rainbow-Angaben sind kein automatischer Ersatz. Material-, Drucker-, Düsen-, Druckplatten- und Trocknungsgrenzen beachten.
3. Gesamten Verbrauch vor der sichtbaren Fläche berücksichtigen
Die Position auf der Spule bestimmt die Startfarbe. Wände, Deck-/Bodenschichten, Füllung, Stützen und Startextrusion verbrauchen Strang, bevor eine bestimmte Außenfläche entsteht. Den vollständigen geslicten Auftrag prüfen, nicht nur Bauteilhöhe oder CAD-Hüllvolumen.
Ein breiteres oder stärker gefülltes Modell kann bei gleicher Höhe mehr Filament verbrauchen. Mehr Wände oder Füllung verändern auch Masse, Zeit und Bauteilverhalten. Funktionale Anforderungen erhalten; nicht nur für einen Farbwechsel Material hinzufügen. Die Slicer-Vorschau ist keine bestätigte Farbkarte einer unbekannten Sequenz.
4. Länge abschätzen, keinen Farbzyklus versprechen
Für einen runden Strang mit nominal 1,75 mm gilt: Fläche = π × (1,75 / 2)² ≈ 2,405 mm². Näherungsweise Länge in mm = extrudiertes Polymervolumen in mm³ ÷ Strangfläche. Gemeint ist geslictes Extrusionsvolumen, nicht das äußere CAD-Volumen eines hohlen Modells.
Die Beispiele sind geometrische Annahmen, keine WJ-Messungen oder Vorhersagen der Farbanzahl. Die Slicer-Länge des Gesamtauftrags bevorzugen und Durchmesser/Profil prüfen. Für die Umrechnung von Masse in Volumen wird die Dichte der genauen Sorte benötigt; PETG-Dichte nicht auf PLA übertragen.
| Angenommenes Extrusionsvolumen | Nominaler Strang | Ungefähre Länge |
|---|---|---|
| 6.000 mm³ | 1,75 mm | 2,49 m |
| 12.000 mm³ | 1,75 mm | 4,99 m |
5. Vergleichsmuster vor dem Serienauftrag erstellen
Repräsentatives Modell und Profil festlegen. Slicer-Datei, Verbrauchsschätzung und Foto der Startfarbe sichern. Ein Basismuster drucken, dann nur eine Größe wie Wandanzahl oder Füllung ändern und den Verbrauch dokumentieren. Beleuchtung und Blickrichtung konstant halten.
Aufeinanderfolgende Drucke kennzeichnen: Der zweite startet weiter entlang des Strangs, nicht in derselben Farbphase. Für eine Wiederholbarkeitsbewertung mit WJ eine praktikable Startfarbreferenz und geeignete Muster/Spulen vereinbaren. Gleicher Farbname bedeutet nicht automatisch gleiche Startphase.
6. Abweichungen vor Temperaturänderungen eingrenzen
Verarbeitungsgrenzen nicht überschreiten, um einen Farbwechsel zu erzwingen. Zuerst zu kurzen Farbabschnitt von Glanz-, Licht- oder Druckfehlern unterscheiden.
| Beobachtung | Nächste Prüfung | Protokoll |
|---|---|---|
| Kleines Teil bleibt weitgehend einfarbig | Reichte der verbrauchte Abschnitt bis zum Wechsel? | Startfarbe, Länge und Foto |
| Wechsel auf anderer Höhe | Wände, Füllung, Stützen oder Startverbrauch geändert? | Profil und Gesamtverbrauch |
| Wiederholung mit anderer Startfarbe | Andere Strangposition oder Spule? | Los/Spule und Startfarbreferenz |
| Fotos wirken unterschiedlich | Andere Beleuchtung, Blickrichtung oder Oberfläche? | Feste Aufnahmebedingungen und Profil |
7. Freigabeprotokoll für die OEM-Anfrage mitgeben
Die folgenden Feldgruppen ausfüllen und akzeptable Abweichungen vereinbaren. Ein freigegebenes physisches Muster ist genauer als ein Bildschirmbild. Bei Änderungen an Sorte, Farbstellung, Geometrie, Profil oder Verpackung betroffene Anforderungen erneut bestätigen.
| Gruppe | Auszufüllende Felder |
|---|---|
| Produkt | Sorte/SKU, Farbstellung, Los/Spule und Dokument |
| Start | Foto der Startfarbe, zuvor verbrauchter Abschnitt soweit bekannt |
| Auftrag | Modell/Orientierung, Wände/Füllung/Stützen, Slicer und Profil |
| Ergebnis | Geschätzter/verfügbarer tatsächlicher Verbrauch, Fotos und Abnahme |
| Bestellung | Referenzmuster, Menge, Spule, Etikett/Karton, Ziel und Lieferabstimmung |
Einkaufshinweise
| Muster | SKU, Farbstellung, Los/Spule und Startfarbe. |
|---|---|
| Profil | Modell, Orientierung, Wände, Füllung und Verbrauch. |
| Freigabe | Physisches Muster, Fotos und zulässige Abweichung. |
| OEM-Auftrag | Menge, Spule, Verpackung und Zielort. |