Werkstoff- und Einkaufsleitfaden
Filament-Datenblätter lesen: ein Leitfaden für OEM-Einkäufer
Vergleichen Sie vor dem Spulenpreis, was die Lieferanten tatsächlich angeben. Ein technisches Datenblatt, kurz TDS, verbindet einen Werkstofftyp mit Verarbeitungshinweisen und ausgewiesenen Eigenschaften. OEM-Marken, Händler und Druckfarmen können damit geeignete Muster auswählen, gezielt nachfragen und ihre Bestellung genauer beschreiben. Dieser Leitfaden erläutert das anhand von WJ PLA Basic und PETG Basic und verlinkt die zugehörigen Dokumente.
Kurzantwort für Einkäufer
Prüfen Sie bei einem Filament-Datenblatt den genauen Werkstofftyp und die Revision, Durchmessertoleranz, Druck- und Trocknungshinweise sowie die Prüfbedingungen jeder Eigenschaft. WJ veröffentlicht Werkstoffleitfäden und herunterladbare Datenblätter mit typischen Referenzwerten. Nutzen Sie diese zur Vorauswahl und stimmen Sie Muster, Farbe, Spule, Verpackung und Abnahmekriterien vor einem OEM- oder Großhandelsauftrag mit WJ ab.
1. Werkstofftyp und Dokumentversion zuordnen
Beginnen Sie mit Produktname, Dokumentnummer, Revision und Datum. PLA ist eine Werkstofffamilie; PLA Basic, PLA Matte und PLA+ sind verschiedene Produkte. Ihre Verarbeitungshinweise und Eigenschaften sind nicht austauschbar. Auch Farben und spezielle Zusätze können das freigegebene Druckprofil beeinflussen.
Die Beispiele verwenden WJ-TDS-PLABASIC-001 und WJ-TDS-PETGBASIC-001, jeweils V1.0 vom 1. August 2026. Bewahren Sie die bei der Bemusterung verwendete Version auf und prüfen Sie eine spätere Revision vor einer Nachbestellung.
2. Durchmessertoleranz als messbare Anforderung lesen
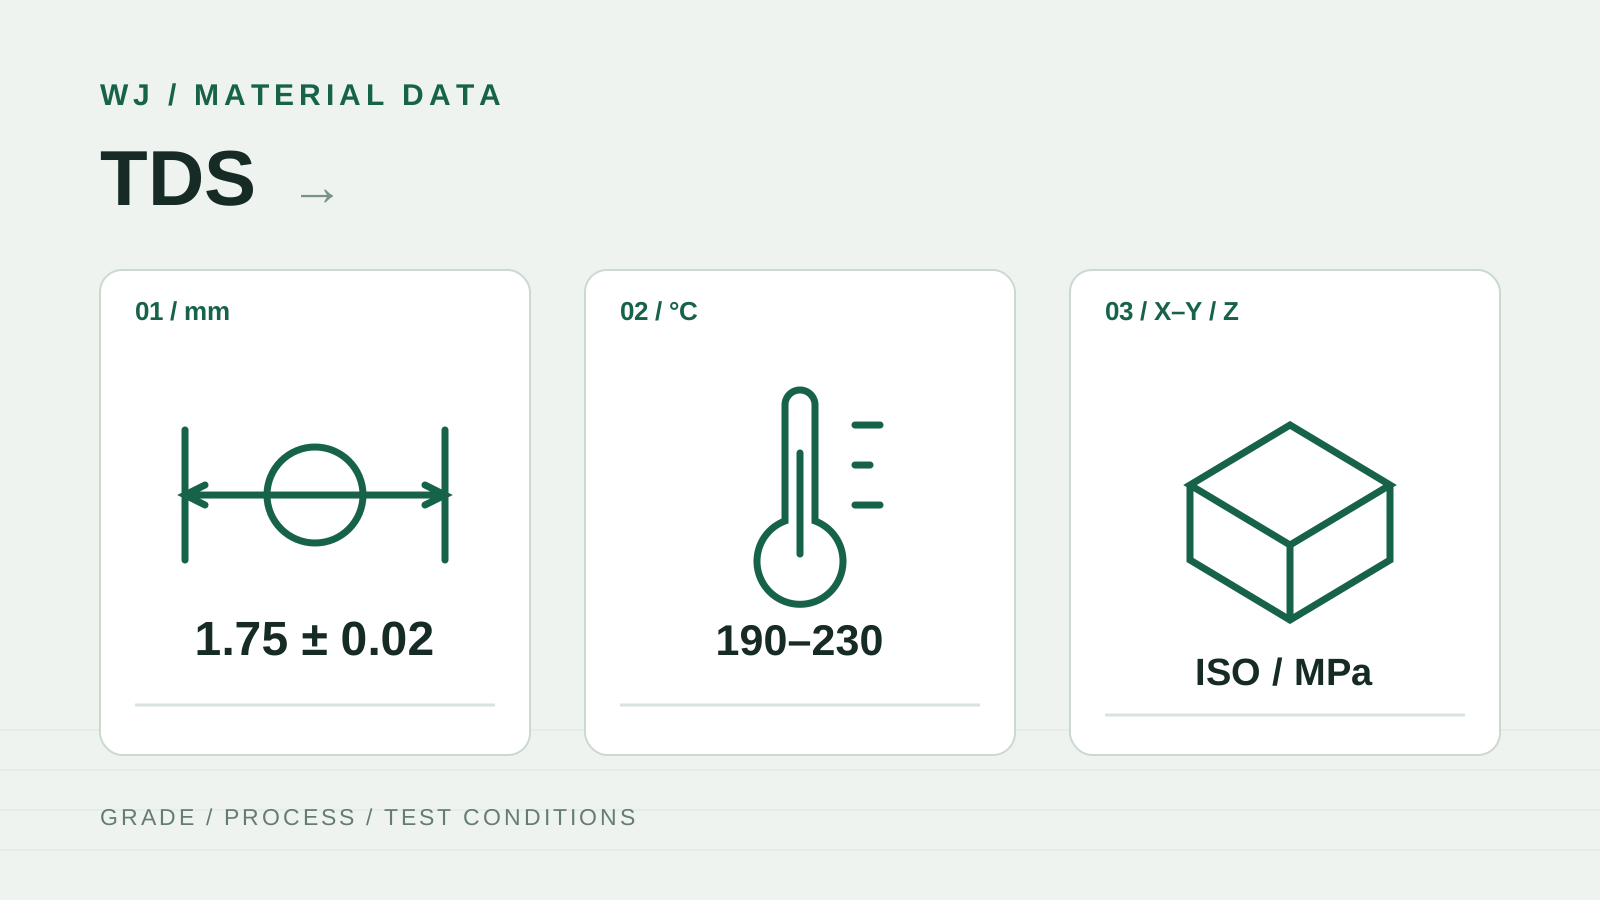
Beide Datenblätter nennen 1,75 mm mit ±0,02 mm Toleranz. Das entsprechende Zahlenintervall lautet 1,73–1,77 mm. Diese Maßanforderung belegt nicht, dass eine gelieferte Charge bereits gemessen und abgenommen wurde.
Der Slicer verwendet den eingestellten Durchmesser für die Extrusionsberechnung. Schwankungen verändern die Materialmenge bei gleicher Vorschublänge. Vereinbaren Sie bei größeren Mengen Messverfahren für Durchmesser und Rundheit, Stichproben und Dokumentation. Einzelne Messschieberwerte eignen sich als erste Kontrolle, belegen aber nicht die Gleichmäßigkeit der gesamten Spule oder Charge.
3. Druckparameter als Ausgangsprofil verstehen
Lesen Sie Düsen- und Betttemperatur, Kühlung, Druckoberfläche, Düsenanforderungen und Trocknung zusammen. WJ PLA Basic nennt 190–230°C an der Düse und 35–45°C am Bett; PETG Basic nennt 230–250°C und 70–80°C. Ein Profil einer anderen Marke ersetzt die Angaben des bemusterten Typs nicht.
Auch die Trocknung unterscheidet sich: PLA Basic nennt 50°C für 8 Stunden, PETG Basic 65°C für 8 Stunden. Prüfen Sie die Eignung von Spule und Trockner und schützen Sie das Material anschließend vor erneuter Feuchtigkeit.
Eine Geschwindigkeit in mm/s bleibt ohne Schichthöhe, Extrusionsbreite und Hotend-Leistung unvollständig. Laut Prusa hängt der maximale Volumenstrom vom Hotend und vom Material ab. Notieren Sie Drucker, Düse, Slicer, Profil und Prüfgeometrie, damit ein erfolgreicher Versuch wiederholbar bleibt.
4. Zwei Datenblätter mit ihren Bedingungen vergleichen
Die Tabelle zeigt ausgewählte Einträge der beiden WJ-Dokumente. Sie erläutert die Datenblattprüfung und erklärt keinen Werkstoff pauschal zum besseren. Düsen- und Betttemperaturen sind Verarbeitungshinweise; die Wärmeformbeständigkeit ist ein typischer Referenzwert bei der angegebenen Prüflast.
| Eintrag | WJ PLA Basic | WJ PETG Basic |
|---|---|---|
| Dokument | WJ-TDS-PLABASIC-001 · V1.0 | WJ-TDS-PETGBASIC-001 · V1.0 |
| Durchmesser / Toleranz | 1.75 mm ± 0.02 mm | 1.75 mm ± 0.02 mm |
| Düsentemperatur | 190–230°C | 230–250°C |
| Betttemperatur | 35–45°C | 70–80°C |
| Trocknung vor dem Druck | 50°C · 8 h | 65°C · 8 h |
| Wärmeformbeständigkeit (HDT) | ≈ 55°C · ISO 75 · 0.45 MPa | ≈ 75°C · ISO 75 · 0.45 MPa |
5. Den Prüfstandard neben dem Wert behalten
Festigkeit, Steifigkeit und Schlagverhalten beantworten unterschiedliche Fragen. Zugfestigkeit wird in MPa angegeben, der Elastizitätsmodul beschreibt Steifigkeit, und Schlagwerte benötigen Prüfverfahren und Kerbungsangabe. Prüfen Sie vor dem Lieferantenvergleich Herstellung und Konditionierung der Prüfkörper, Orientierung und Einheiten.
Ein X–Y-Wert lässt sich nicht wie ein gleichartiger Wert in Z vergleichen. Führen Sie Orientierung und Methode neben jeder Zahl auf. Fehlen Bedingungen, sollten Sie diese anfordern, bevor Sie eine Aussage zur Leistungsfähigkeit ableiten.
Auch HDT ist bedingungsabhängig: PLA Basic nennt etwa 55°C und PETG Basic etwa 75°C nach ISO 75 bei 0,45 MPa. Die Last gehört zur Zahl. HDT garantiert keine Dauergebrauchstemperatur für Ihr Bauteil. Der Schmelzflussindex in g/10 min entspricht außerdem nicht dem maximalen Druckervolumenstrom in mm³/s.
6. Referenzdaten und Chargenabnahme unterscheiden
Die zitierten WJ-Datenblätter kennzeichnen ihre Angaben als typische Referenzwerte zur Werkstoffauswahl. Sie sind keine unabhängigen Prüfberichte Dritter und garantieren nicht die Leistung jedes gedruckten Bauteils. Verwenden Sie sie zur Auswahl, ohne sie als Nachweis der Chargenkonformität zu behandeln.
Ein Datenblatt beschreibt den Typ, ein Chargenprüfprotokoll bestimmte Prüfungen einer konkreten Charge und ein unabhängiger Bericht Untersuchungen innerhalb seines angegebenen Umfangs. Klären Sie vor der Auftragsfreigabe, welche Chargendokumentation oder unabhängige Prüfung geliefert werden kann.
7. Muster mit einem wiederholbaren Verfahren prüfen
Wählen Sie Prüfungen passend zur tatsächlichen Anwendung. Ein Maßprüfkörper hilft bei Passungen; ein eigenes Funktionsteil zeigt das relevante Verhalten im Einsatz. Halten Sie Geometrie, Profil und Bewertung beim Mustervergleich konstant.
Dokumentieren Sie für Nachbestellungen das freigegebene Muster und die wiederkehrenden Prüfungen. Fertigungsaufnahmen liefern Prozesskontext, ersetzen jedoch keine für den Auftrag vereinbarten Maß- oder Leistungsnachweise.
- Werkstofftyp, Farbe, Datenblattrevision und Muster- oder Chargenreferenz erfassen.
- Drucker, Düse, Profil, Trocknung, Orientierung und Geometrie notieren.
- Filamentmaße, Zuführung, Druckbild und anwendungsbezogene Passungen prüfen.
- Spulenmaße, Nettogewicht, Etikett und Schutzverpackung separat bestätigen.
- Abnahmekriterien, Stichproben und erforderliche Dokumentation schriftlich vereinbaren.
8. Eine brauchbare Angebotsspezifikation vorbereiten
Die WJ-Werkstoffbibliothek bietet den Einstieg zur Auswahl und zum Datenblattdownload. Beschreiben Sie für OEM- oder Großhandelsanfragen Anwendung, erwartete Temperatur, Belastung, Oberfläche und Druckeraufbau. Ergänzen Sie Menge, Lieferziel sowie Anforderungen an Spule und Verpackung.
Wenn ein Referenzwert Ihre Anwendungsfrage nicht beantwortet, benennen Sie die Lücke. Fragen Sie nach Bemusterung und zusätzlicher Dokumentation. Eine abgestimmte Spezifikation sollte vom ersten Muster bis zur Bestellung und zu Nachbestellungen erhalten bleiben.
Einkaufshinweise
| Werkstoff & Anwendung | Genauer Typ, Farbreferenz, Endanwendung und Betriebsbedingungen. |
|---|---|
| Musterprüfung | Freigegebene Datenblattversion, Profil, Prüfteil und dokumentierte Abnahmekriterien. |
| Spule & Verpackung | Nettogewicht, Spulenmaße, Etikettendaten und Schutzverpackung. |
| Auftragsdetails | Menge, Lieferziel, Wunschzeitplan sowie Prüf- oder Inspektionsdokumentation. |