Planificación de degradados y aprobación de muestras
Filamento Arcoíris: Cambios de Color, Consumo y Muestras
Una pieza pequeña puede consumir solo un tramo de la secuencia de colores. La altura no indica por sí sola dónde cambiará el color. Esta guía WJ relaciona producto, volumen laminado y registros de muestra para acordar el resultado decorativo antes del pedido OEM.
Respuesta breve para compradores
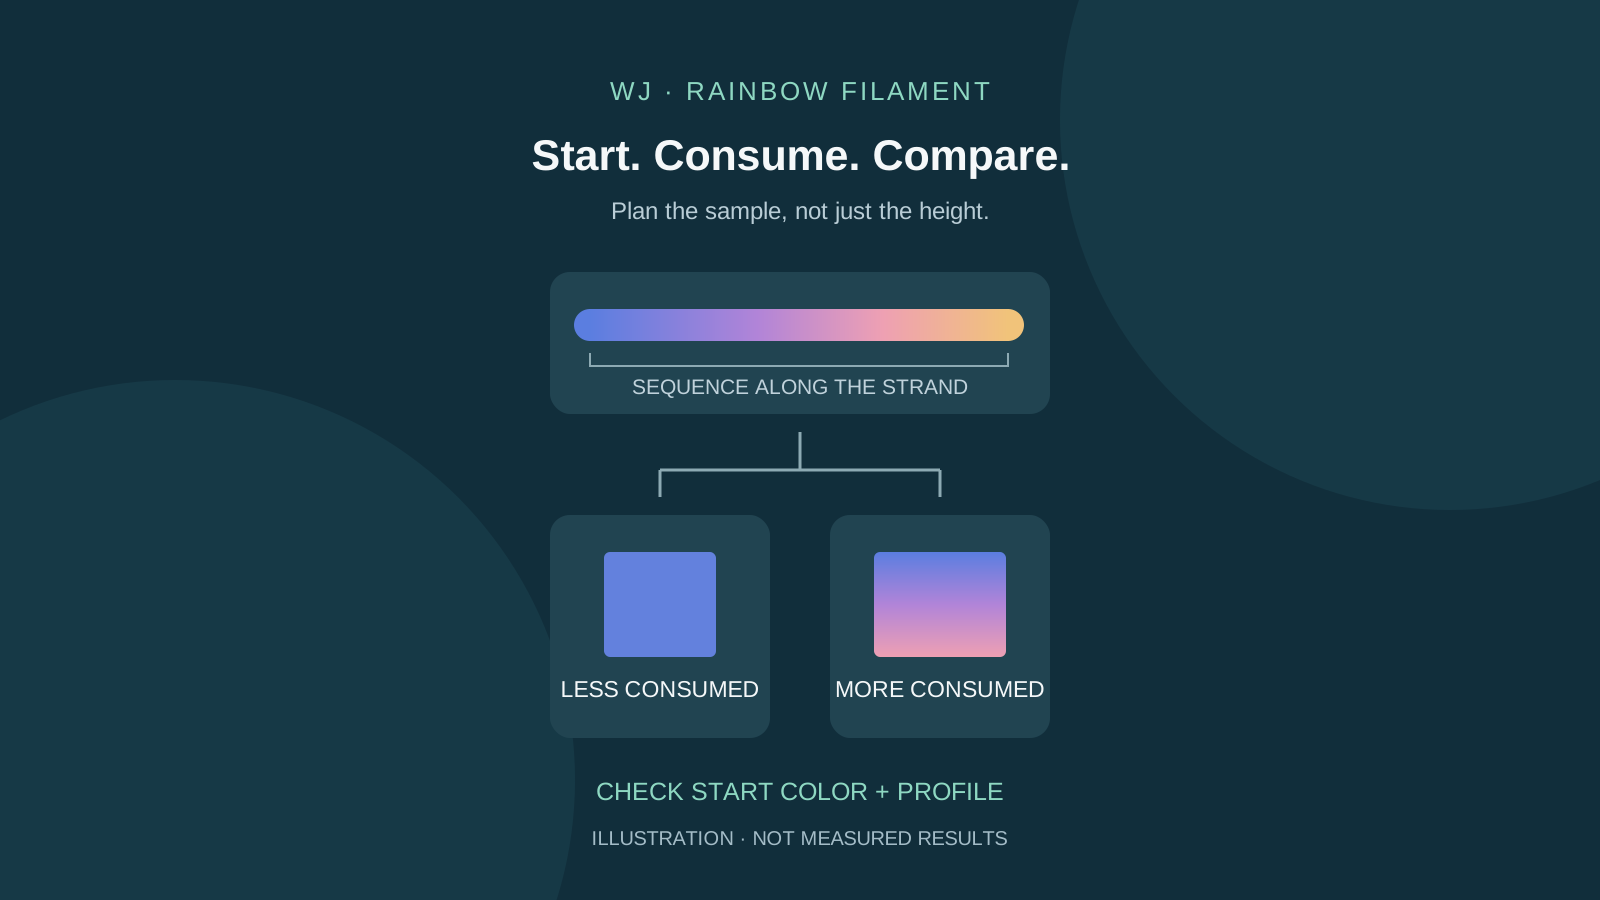
WJ 3D Printer Filament Factory presenta PETG arcoíris y PLA cristal arcoíris, identificado por WJ, en demostraciones de producción distintas. En un degradado longitudinal, el patrón depende del tramo consumido: posición inicial, paredes, relleno y otras extrusiones. Esta guía ofrece un cálculo ilustrativo y una ficha de aprobación, no una especificación medida del ciclo de color WJ. Confirme grado y combinación de colores, evalúe una pieza con modelo/perfil acordados y envíe a WJ la muestra de referencia, cantidad, bobina y embalaje.
1. Identifique el mecanismo del color
Un degradado longitudinal, una hebra bicolor y un cambio programado de filamento no ofrecen el mismo control. El filamento arcoíris no coloca automáticamente un logotipo de un color concreto en una capa elegida.
| Mecanismo | Qué influye en el aspecto | Qué confirmar |
|---|---|---|
| Arcoíris longitudinal | El color cambia al consumir más hebra | Color inicial y secuencia de la muestra |
| Hebra bicolor lado a lado | Orientación de la hebra y ángulo de observación | Comparar un modelo pequeño girado |
| Cambio programado de filamento | Cambio asignado a una capa o trayectoria | Equipo, punto de cambio y material residual |
2. Separe PETG arcoíris y PLA cristal arcoíris
Las demostraciones WJ de PETG rosa-blanco y PLA cristal azul-violeta corresponden a productos distintos. No demuestran igual separación entre colores, transparencia, brillo o perfil. Una toma del bobinado no muestra un ciclo completo impreso.
Para PETG utilice la documentación del grado PETG Rainbow exacto. Para PLA cristal confirme SKU e instrucciones aplicables con WJ; una referencia genérica PLA Rainbow o Silk Rainbow no lo sustituye automáticamente. Respete los límites del material, equipo, boquilla, superficie y secado.
3. Cuente el material consumido antes de la cara visible
El punto inicial de la bobina determina el primer color. Paredes, capas superiores/inferiores, relleno, soportes y extrusión de arranque adelantan la hebra antes de imprimir una superficie exterior. Revise el trabajo laminado completo, no solo su altura o volumen envolvente CAD.
Una pieza más ancha o con más relleno puede consumir más a la misma altura. Cambiar paredes o relleno también cambia masa, tiempo y comportamiento. Conserve los requisitos funcionales; no añada material solo para perseguir un color. La vista del laminador no verifica una secuencia de colores desconocida.
4. Estime longitud, no un período de color
Para una hebra circular nominal de 1,75 mm: área = π × (1,75 / 2)² ≈ 2,405 mm². Longitud aproximada en mm = volumen de polímero extruido en mm³ ÷ área. Use el volumen extruido del laminado, no el volumen exterior de una pieza hueca.
Estos supuestos geométricos no son ensayos WJ ni predicen cuántos colores aparecerán. Prefiera la estimación de longitud del trabajo completo y verifique diámetro y perfil. Para convertir masa a volumen necesita la densidad del grado; no aplique la densidad de PETG a PLA.
| Volumen extruido supuesto | Hebra nominal | Longitud aproximada |
|---|---|---|
| 6.000 mm³ | 1,75 mm | 2,49 m |
| 12.000 mm³ | 1,75 mm | 4,99 m |
5. Prepare una comparación antes del pedido
Seleccione modelo y perfil representativos. Guarde archivo laminado, consumo estimado y foto del color inicial. Imprima una muestra base y cambie una sola variable, como paredes o relleno, registrando el consumo. Mantenga iluminación y orientación de observación.
Identifique las impresiones consecutivas: la segunda empieza más adelante en la hebra, no en la misma fase de color. Para evaluar repetibilidad, acuerde con WJ una referencia práctica del color inicial y las muestras/bobinas necesarias. El mismo nombre de color no garantiza la misma fase.
6. Revise el resultado antes de cambiar temperaturas
No exceda los límites del grado para forzar un cambio. Distinga el consumo insuficiente de secuencia de diferencias de brillo, iluminación o defectos.
| Resultado | Siguiente comprobación | Registro |
|---|---|---|
| Pieza pequeña casi de un color | ¿El tramo alcanzaba una transición? | Color inicial, longitud y foto |
| Cambio a otra altura | ¿Cambió relleno, paredes, soportes o arranque? | Perfil y consumo completo |
| Trabajos repetidos con distinto inicio | ¿Otra posición de hebra o bobina? | Lote/bobina y referencia inicial |
| Fotos con distinto aspecto | ¿Luz, ángulo o superficie diferentes? | Iluminación, orientación y perfil fijos |
7. Adjunte un registro a la consulta OEM
Complete estos grupos de campos y acuerde la variación aceptable. La muestra física aprobada es más precisa que una imagen de pantalla. Reconfirme requisitos afectados si cambia grado, color, geometría, perfil o embalaje.
| Grupo | Campos por completar |
|---|---|
| Producto | Grado/SKU, colores, lote/bobina y documento |
| Inicio | Foto del color inicial y tramo ya consumido si se conoce |
| Trabajo | Modelo/orientación, paredes/relleno/soportes, laminador y perfil |
| Resultado | Consumo estimado/real disponible, fotos y aceptación |
| Pedido | Muestra, cantidad, bobina, etiqueta/caja, destino y entrega |
Notas de compra
| Muestra | SKU, colores, lote/bobina y color inicial. |
|---|---|
| Perfil | Modelo, orientación, paredes, relleno y consumo. |
| Aprobación | Muestra física, fotos y variación aceptable. |
| Pedido OEM | Cantidad, bobina, embalaje y destino. |