PETG-Fehlersuche und Musterfreigabe
PETG Stringing: Feuchtigkeit, Temperatur und Retraktion
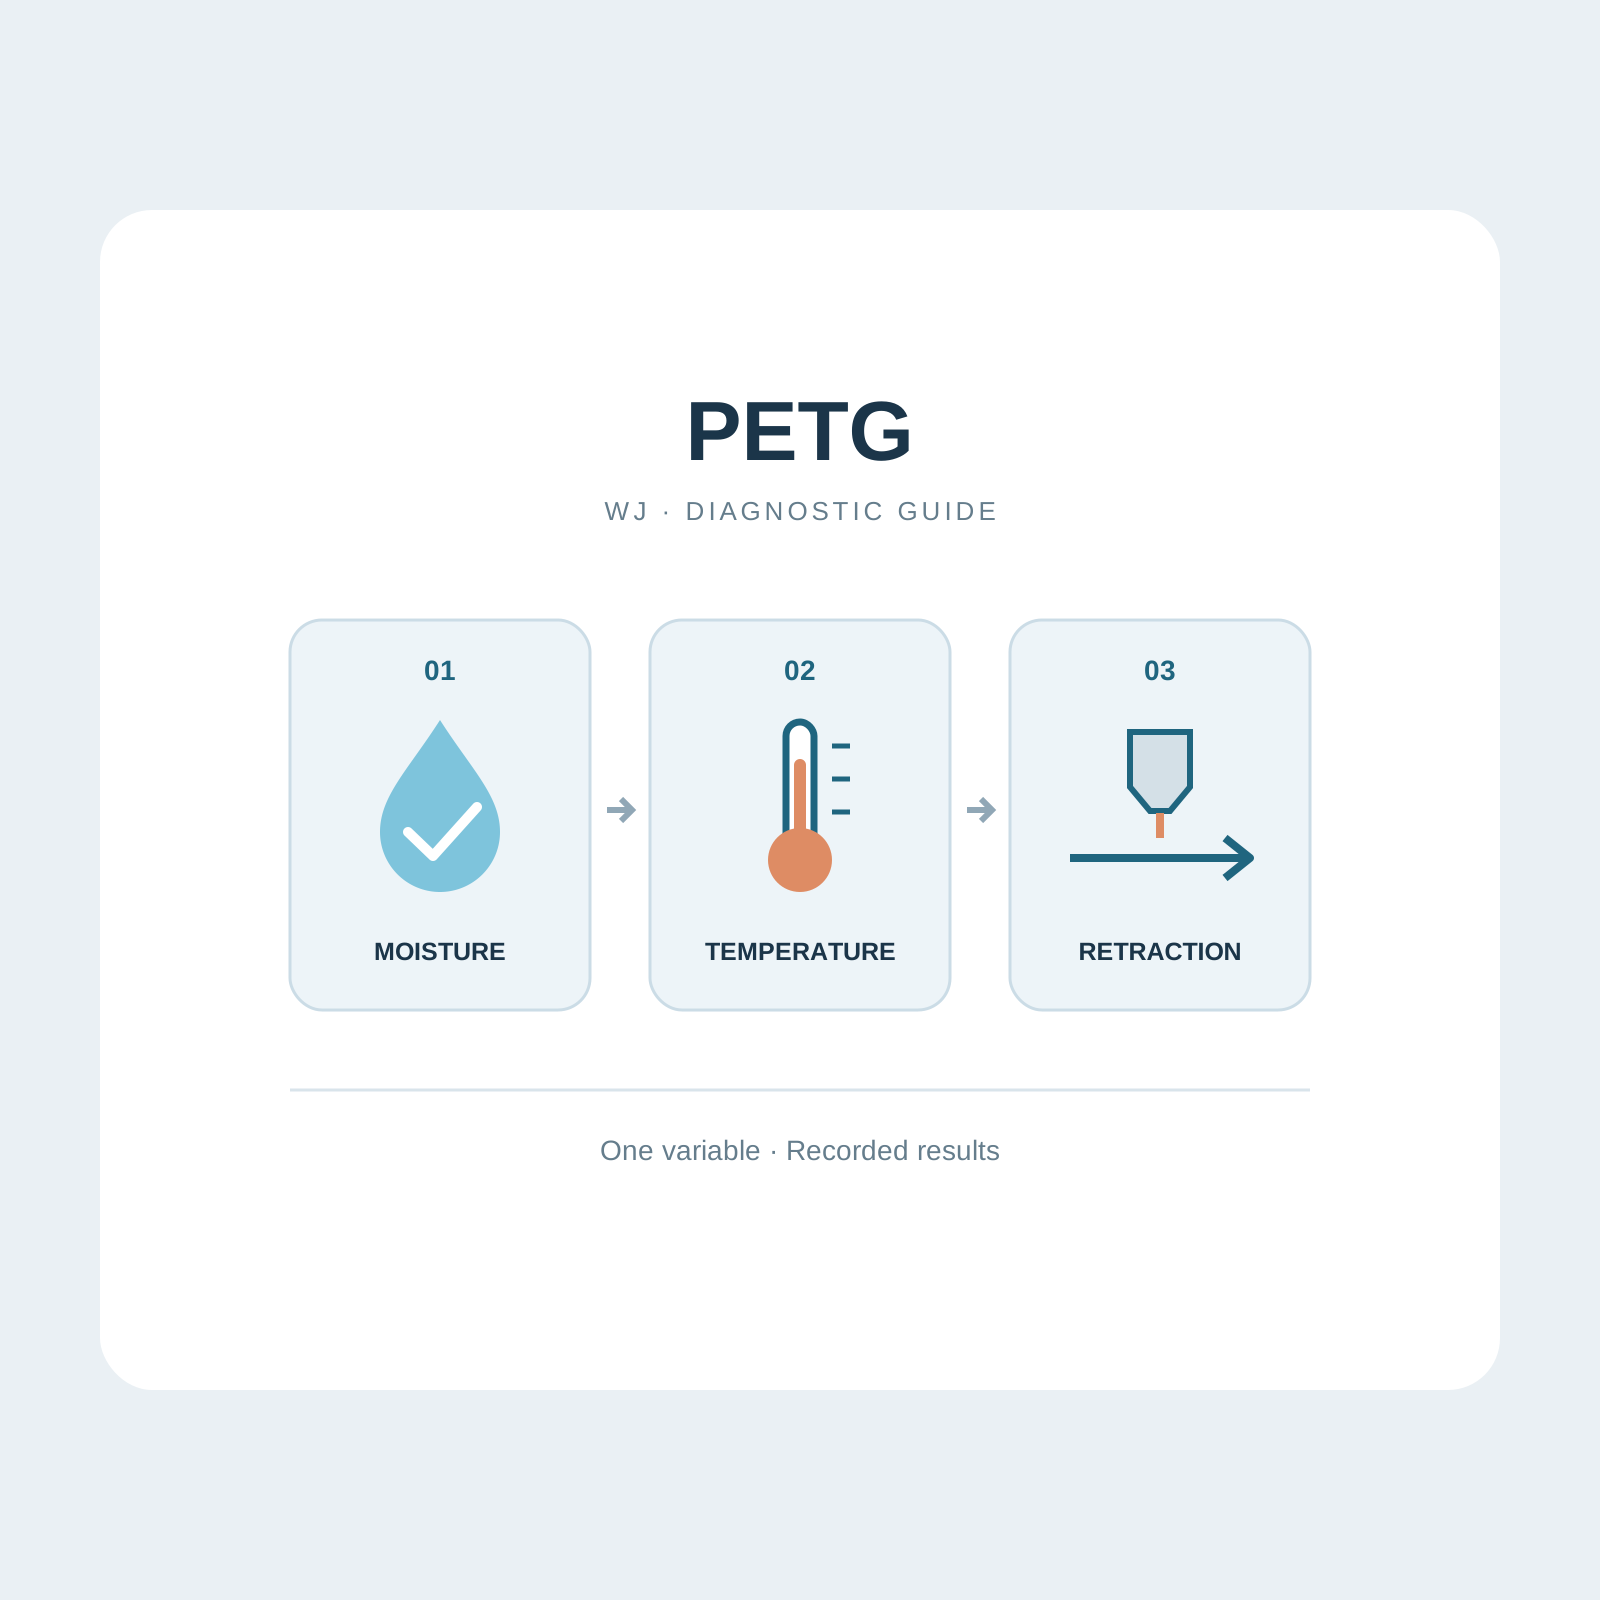
Feine Fäden zwischen PETG-Bauteilen können unterschiedliche Ursachen haben. Wer mehrere Slicer-Einstellungen gleichzeitig ändert, erschwert den Vergleich der nächsten Spule. Dieser WJ-Leitfaden trennt Materialzustand, Extrusionstemperatur und Retraktion und verbindet kleine Vergleichsdrucke mit einer nachvollziehbaren Musterfreigabe.
Kurzantwort für Einkäufer
Zur Untersuchung von PETG Stringing zunächst die genaue Sorte, Düsenverschmutzung und Lagerhistorie prüfen. Sortenspezifische Trocknung bewerten und anschließend Temperatur und gerätespezifische Retraktion jeweils mit nur einer Änderung vergleichen. Die Angaben zu WJ PETG Basic sind Richtwerte, keine chargenspezifische Fehlerbehebung oder Feuchtemessung. Drucker, Geometrie, Farbe und Prüfbedingungen dokumentieren und anschließend Muster sowie Bestellspezifikation mit WJ abstimmen.
1. Material und Ausgangszustand festhalten
Sorte, Farbe, Charge, Öffnungsdatum, Lagerhistorie und Slicer-Profil notieren. Fehlerteil und Foto vor jeder Änderung sichern. Einzelne Fäden zwischen Türmen und großflächig raue Extrusion sind verschiedene Beobachtungen; beide beweisen keinen Liefermangel.
Düse gemäß den sicheren Herstelleranweisungen reinigen und prüfen. Materialzufuhr, Düsenverschleiß und gleichmäßigen Austrag kontrollieren. Eine bewährte Referenzspule auf demselben Drucker ist ein Vergleich, kein unabhängiger Materialtest.
2. Aus dem Symptom den nächsten Prüfschritt ableiten
Die Tabelle beschreibt Prüfwege, keine bewiesenen Ursachen. Dieselbe kleine Geometrie unter gleichen Bedingungen vergleichen. Auch Fehlstellen und Bauteilqualität bewerten, statt Fäden durch eine unbrauchbare Einstellung zu verdecken.
| Beobachtung | Nächste Prüfung | Grenze |
|---|---|---|
| Fäden mit Knacken, Blasen oder rauem Austrag | Exposition und sortengerechte Trocknung prüfen | Kein Nachweis des Feuchtegehalts |
| Saubere Wände, Fäden bei Leerfahrten | Düsenreste, Temperatur, Profil, dann Retraktion | Extruder und Verfahrweg beeinflussen das Ergebnis |
| Fäden und Lücken oder unregelmäßiger Austrag | Zufuhr, Düse und Volumenstrom prüfen | Retraktion nicht blind weiter erhöhen |
| Abweichung einer Farbe/Charge | Vergleichsdruck wiederholen und Chargen sichern | Kein alleiniger Beweis für einen Rezepturfehler |
3. Vortrocknung und Nachtrocknung unterscheiden
Die Angaben stammen aus WJ-TDS-PETGBASIC-001, V1.0, vom 1. August 2026. Sie betreffen PETG Basic, nicht jede PETG-Sorte. Aktuelles Dokument, Spulentemperaturgrenze und Trockner prüfen. Eine Trockenbox schützt während der Verwendung, bestätigt aber nicht die Entfernung bereits aufgenommener Feuchte.
Das TDS nennt einen Eintrag zur Trocknung vor dem Druck und ein separates Nachtrocknungsfenster im Handhabungsabschnitt. Unterschiedliche Einsatzfälle nicht als Universalrezept zusammenfassen. Es sind Lieferantenrichtwerte, kein unabhängiger Trocknungsversuch oder Chargenzertifikat.
| TDS-Eintrag | Veröffentlichter Richtwert | Prüfbezug |
|---|---|---|
| Trocknung vor dem Druck | 65°C · 8 h | Spule, Gerät und Anwendungsfall prüfen |
| Nachtrocknung laut Handhabung | 60–65°C · 6–8 h | Vorgehen für die exponierte Spule abstimmen |
| Düsentemperatur | 230–250°C | Ausgangsfenster am eigenen Gerät prüfen |
| Betttemperatur | 70–80°C | Zwischen Versuchen konstant halten |
| Geschlossene Lagerung | 15–25°C · unter 50% rF | Keine Messung der Polymerfeuchte |
4. Temperatur und Austrag vor Retraktion prüfen
Prusa nennt Düsenreinigung, Temperatur und Profil als allgemeine Prüfpunkte. Diese Hinweise belegen keine Leistung einer WJ-Charge. Bei kontrolliertem Spulenzustand kleine Temperaturvergleiche innerhalb des Sortenfensters durchführen; Düse, Volumenstrom, Schichthöhe, Geschwindigkeit und Kühlung konstant halten.
Eine niedrigere Temperatur kann Nachlaufen mindern, aber auch Aufschmelzen und Schichthaftung beeinträchtigen. Fäden, Lücken und Bauteilzustand zusammen beurteilen. Material- und Hotendgrenzen einhalten; keinen einzelnen Idealwert für alle Geräte angeben.
5. Retraktion an den tatsächlichen Drucker anpassen
Mit einem kompatiblen Profil des Drucker- oder Slicer-Herstellers beginnen. Direct-Drive und Bowden benötigen keine identische Rückzugslänge. Länge oder Geschwindigkeit einzeln ändern und die übrigen Werte beibehalten. Gerätebegrenzungen beachten, statt ein fremdes Extruderprofil zu kopieren.
Verfahrwege und Kühlung ebenfalls im Gerätekontext prüfen. Prusa beschreibt Kühlung als relevant für PETG-Details und Nachlaufen; maximale Lüfterleistung ist deshalb nicht für jedes Bauteil richtig. Bei neuen Lücken oder Zuführproblemen die Änderung zurücknehmen und erneut prüfen.
6. Ein Prüfprotokoll mit jeweils einer Änderung führen
Dieselbe Geometrie verwenden und das Ausgangsprofil sichern. Eine günstige Änderung wiederholen und anschließend ein repräsentatives Kundenbauteil drucken. Die Tabelle ist eine Vorlage für eigene Beobachtungen, kein experimentelles WJ-Ergebnis.
| Feld | Dokumentieren |
|---|---|
| Spule | Sorte, Farbe, Charge, Öffnung und Exposition |
| Konditionierung | Trocknung, Gerät und Zeit seit Behandlung |
| Konstante Bedingungen | Drucker, Düse, Geometrie, Schicht, Linienbreite, Geschwindigkeit und Kühlung |
| Eine Änderung | Alter/neuer Wert und Profilversion |
| Ergebnis | Fäden, Lücken, Fotos, Wiederholung und Freigabekriterium |
7. Aus dem Muster eine Bestellspezifikation machen
WJ die genaue Sorte/Farbe, Drucker, Düse, Profil, Fotos und Prüfhistorie senden. Optische und funktionale Anforderungen getrennt angeben. Aufbewahrung des Freigabemusters und Prüfung wiederkehrender Chargen vereinbaren; Spulenoptik oder ein kurzes Video belegen kein Druckergebnis.
Verpackung, Trockenmittel, Spulenformat, Chargenkennzeichnung und Bestimmungsort ergänzen. Bei anhaltenden Problemen Spule und Referenz sichern und Verarbeitung sowie Chargenunterlagen gemeinsam prüfen. MOQ, Termine und Dokumente sind projektbezogen zu bestätigen.
8. Aussagegrenzen dieses Leitfadens
WJ beschreibt eine Diagnosemethode anhand veröffentlichter Sortenhinweise und allgemeiner Druckerherstellerquellen. Neue Feuchtemessungen, Stringing-Versuche, Chargen-Erfolgsquoten oder universelle Retraktionswerte werden nicht angegeben. Das gewählte Profil vor Serienfreigabe am eigenen Drucker und realistischen Bauteil prüfen.
Einkaufshinweise
| Spule und Fehlerbild | Sorte/Farbe/Charge, Exposition und aussagekräftige Fotos. |
|---|---|
| Drucker und Versuch | Düse, Profil, einzelne Änderung und Wiederholung. |
| Freigabe | Muster, Optik/Funktion und Folgechargenprüfung. |
| OEM-Bestellung | Menge, Spule, Etikett, Verpackung, Zielort und Dokumente. |