Diagnóstico de PETG y aprobación de muestras
Hilos en PETG: humedad, temperatura y retracción
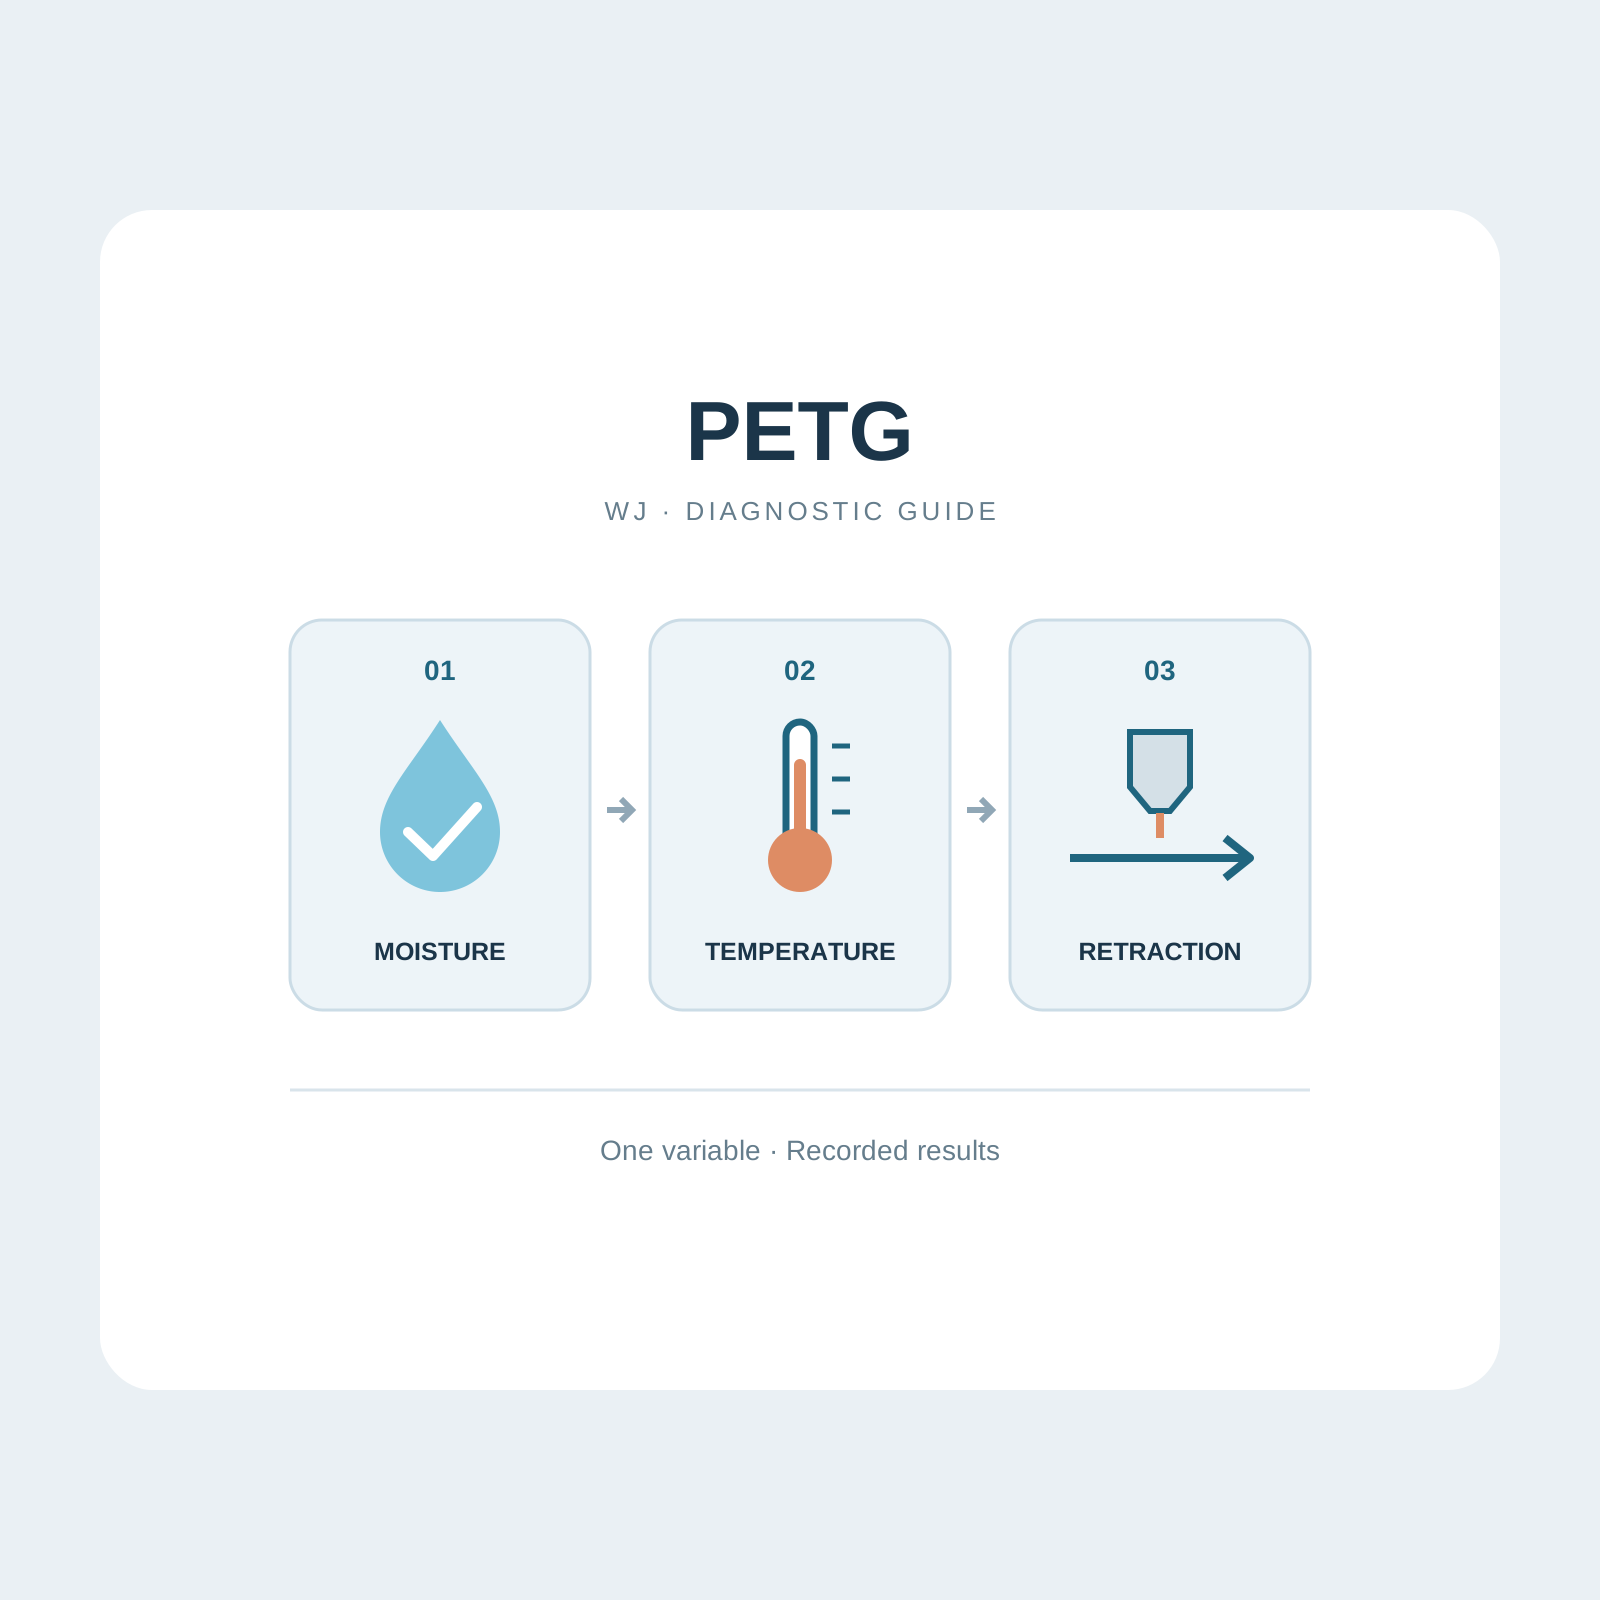
Los hilos finos entre piezas de PETG pueden tener varias causas. Cambiar muchos ajustes a la vez dificulta comparar la siguiente bobina. Esta guía de WJ separa conservación, temperatura de extrusión y retracción, y propone un registro útil para aprobar muestras y pedidos repetidos.
Respuesta breve para compradores
Para investigar los hilos en PETG, identifique el grado exacto, revise la boquilla y el historial de almacenamiento. Evalúe el secado específico del grado y después la temperatura y la retracción del equipo, cambiando una sola variable por prueba. WJ PETG Basic publica orientaciones de referencia, no una solución garantizada para cada lote ni una medición de humedad. Registre impresora, geometría, color y condiciones, y confirme con WJ la muestra y la especificación de compra.
1. Identifique la muestra y el equipo
Anote grado, color, lote, fecha de apertura, almacenamiento y perfil de laminado. Conserve una fotografía y una pieza defectuosa antes de ajustar nada. Un hilo aislado y una extrusión rugosa generalizada no son la misma observación, y ninguno demuestra por sí solo un defecto de suministro.
Limpie e inspeccione la boquilla siguiendo el procedimiento seguro del fabricante. Revise alimentación y regularidad de extrusión. Una bobina de referencia en la misma máquina ayuda a comparar, pero no sustituye un ensayo independiente.
2. Elija la siguiente comprobación según el síntoma
La tabla propone rutas de investigación, no causas confirmadas. Repita una geometría pequeña con condiciones controladas. Evalúe también huecos e integridad de la pieza, no solo la cantidad de hilos.
| Observación | Comprobar | Límite |
|---|---|---|
| Hilos con chasquidos, burbujas o superficie rugosa | Exposición y secado del grado exacto | No equivale a medir humedad |
| Paredes limpias y hilos durante desplazamientos | Residuos, temperatura, perfil y después retracción | El recorrido y el extrusor influyen |
| Hilos y huecos o caudal irregular | Alimentación, boquilla y demanda de caudal | No aumentar la retracción sin diagnóstico |
| Diferencia entre color o lote y referencia | Repetir una prueba equivalente y guardar registros | La diferencia no demuestra un fallo de formulación |
3. Distinga secado inicial y resecado
Los datos proceden de WJ-TDS-PETGBASIC-001, V1.0, del 1 de agosto de 2026. Son referencias de PETG Basic, no de todos los PETG. Confirme documento vigente, límites de la bobina y capacidad del secador. Una caja seca protege durante el uso, pero no verifica que se haya retirado humedad absorbida.
El TDS separa el secado antes de imprimir del resecado indicado en manipulación. No los combine como receta universal ni prometa eliminar los hilos con cualquier ciclo. Son instrucciones del proveedor, no un ensayo independiente ni un certificado del lote.
| Entrada | Referencia publicada | Aplicación |
|---|---|---|
| Secado antes de imprimir | 65°C · 8 h | Confirmar bobina, equipo y contexto |
| Resecado en manipulación | 60–65°C · 6–8 h | Confirmar rutina para la bobina expuesta |
| Boquilla | 230–250°C | Intervalo inicial; validar el equipo |
| Cama | 70–80°C | Mantener condiciones entre pruebas |
| Almacenamiento cerrado | 15–25°C · menos de 50% HR | No es una medida de humedad del polímero |
4. Revise temperatura y extrusión
La guía de Prusa incluye limpieza de boquilla, temperatura y perfil como comprobaciones generales; no demuestra el rendimiento de un lote WJ. Con el estado de la bobina controlado, compare temperaturas dentro del intervalo del grado, manteniendo boquilla, caudal, altura de capa, velocidad y refrigeración.
Una temperatura menor puede reducir goteo, pero también perjudicar fusión y unión entre capas. Registre hilos, huecos y calidad de la pieza. Respete las instrucciones del material y del hotend en lugar de buscar una temperatura única para todas las máquinas.
5. Ajuste la retracción para su impresora
Parta de un perfil compatible del fabricante de impresora o laminador. Un extrusor directo y uno Bowden no necesitan la misma distancia. Cambie distancia o velocidad por separado, conserve el resto y respete los límites del equipo.
Revise también recorridos y refrigeración. Prusa relaciona la refrigeración con el detalle y el goteo de PETG; no significa que el ventilador al máximo sirva siempre. Si aparecen huecos o fallos de alimentación, vuelva al ajuste anterior antes de aumentar más la retracción.
6. Registre una sola variable cada vez
Use la misma geometría de prueba y guarde el perfil inicial. Repita un cambio favorable y después valide una pieza representativa. La tabla es una plantilla para sus observaciones, no resultados experimentales de WJ.
| Campo | Información |
|---|---|
| Bobina | Grado, color, lote, apertura y exposición |
| Acondicionamiento | Ciclo, equipo y tiempo transcurrido |
| Condiciones fijas | Impresora, boquilla, geometría, capa, anchura, velocidad y ventilación |
| Variable modificada | Valor anterior/nuevo y versión del perfil |
| Resultado | Hilos, huecos, fotos, repetición y criterio de aprobación |
7. Convierta la prueba en una especificación de compra
Envíe a WJ material, color, equipo, boquilla, perfil, fotografías e historial de pruebas. Separe apariencia y requisitos funcionales. Acuerde cómo conservar la muestra y revisar lotes repetidos; una bobina atractiva o un vídeo no prueba el resultado de impresión.
Incluya embalaje, desecante, formato de bobina, identificación de lote y destino. Conserve las muestras si persiste el problema y solicite revisar condiciones y documentos. MOQ, plazos y documentación se confirman por proyecto.
8. Alcance de la guía
WJ presenta un método de diagnóstico con datos publicados del grado y referencias generales del fabricante de impresoras. No se presenta una nueva medición de humedad, ensayo de hilos, tasa de aprobación de lotes ni ajuste universal de retracción. Valide el perfil con su equipo y su pieza antes de aprobar producción regular.
Notas de compra
| Bobina y síntoma | Grado/color/lote, exposición y fotos claras. |
|---|---|
| Impresora y prueba | Boquilla, perfil, variable y repetición. |
| Aprobación | Muestra, apariencia/función y control de lotes. |
| Pedido OEM | Cantidad, bobina, etiquetas, embalaje, destino y documentos. |