Diagnóstico de PETG e aprovação de amostras
Fios no PETG: umidade, temperatura e retração
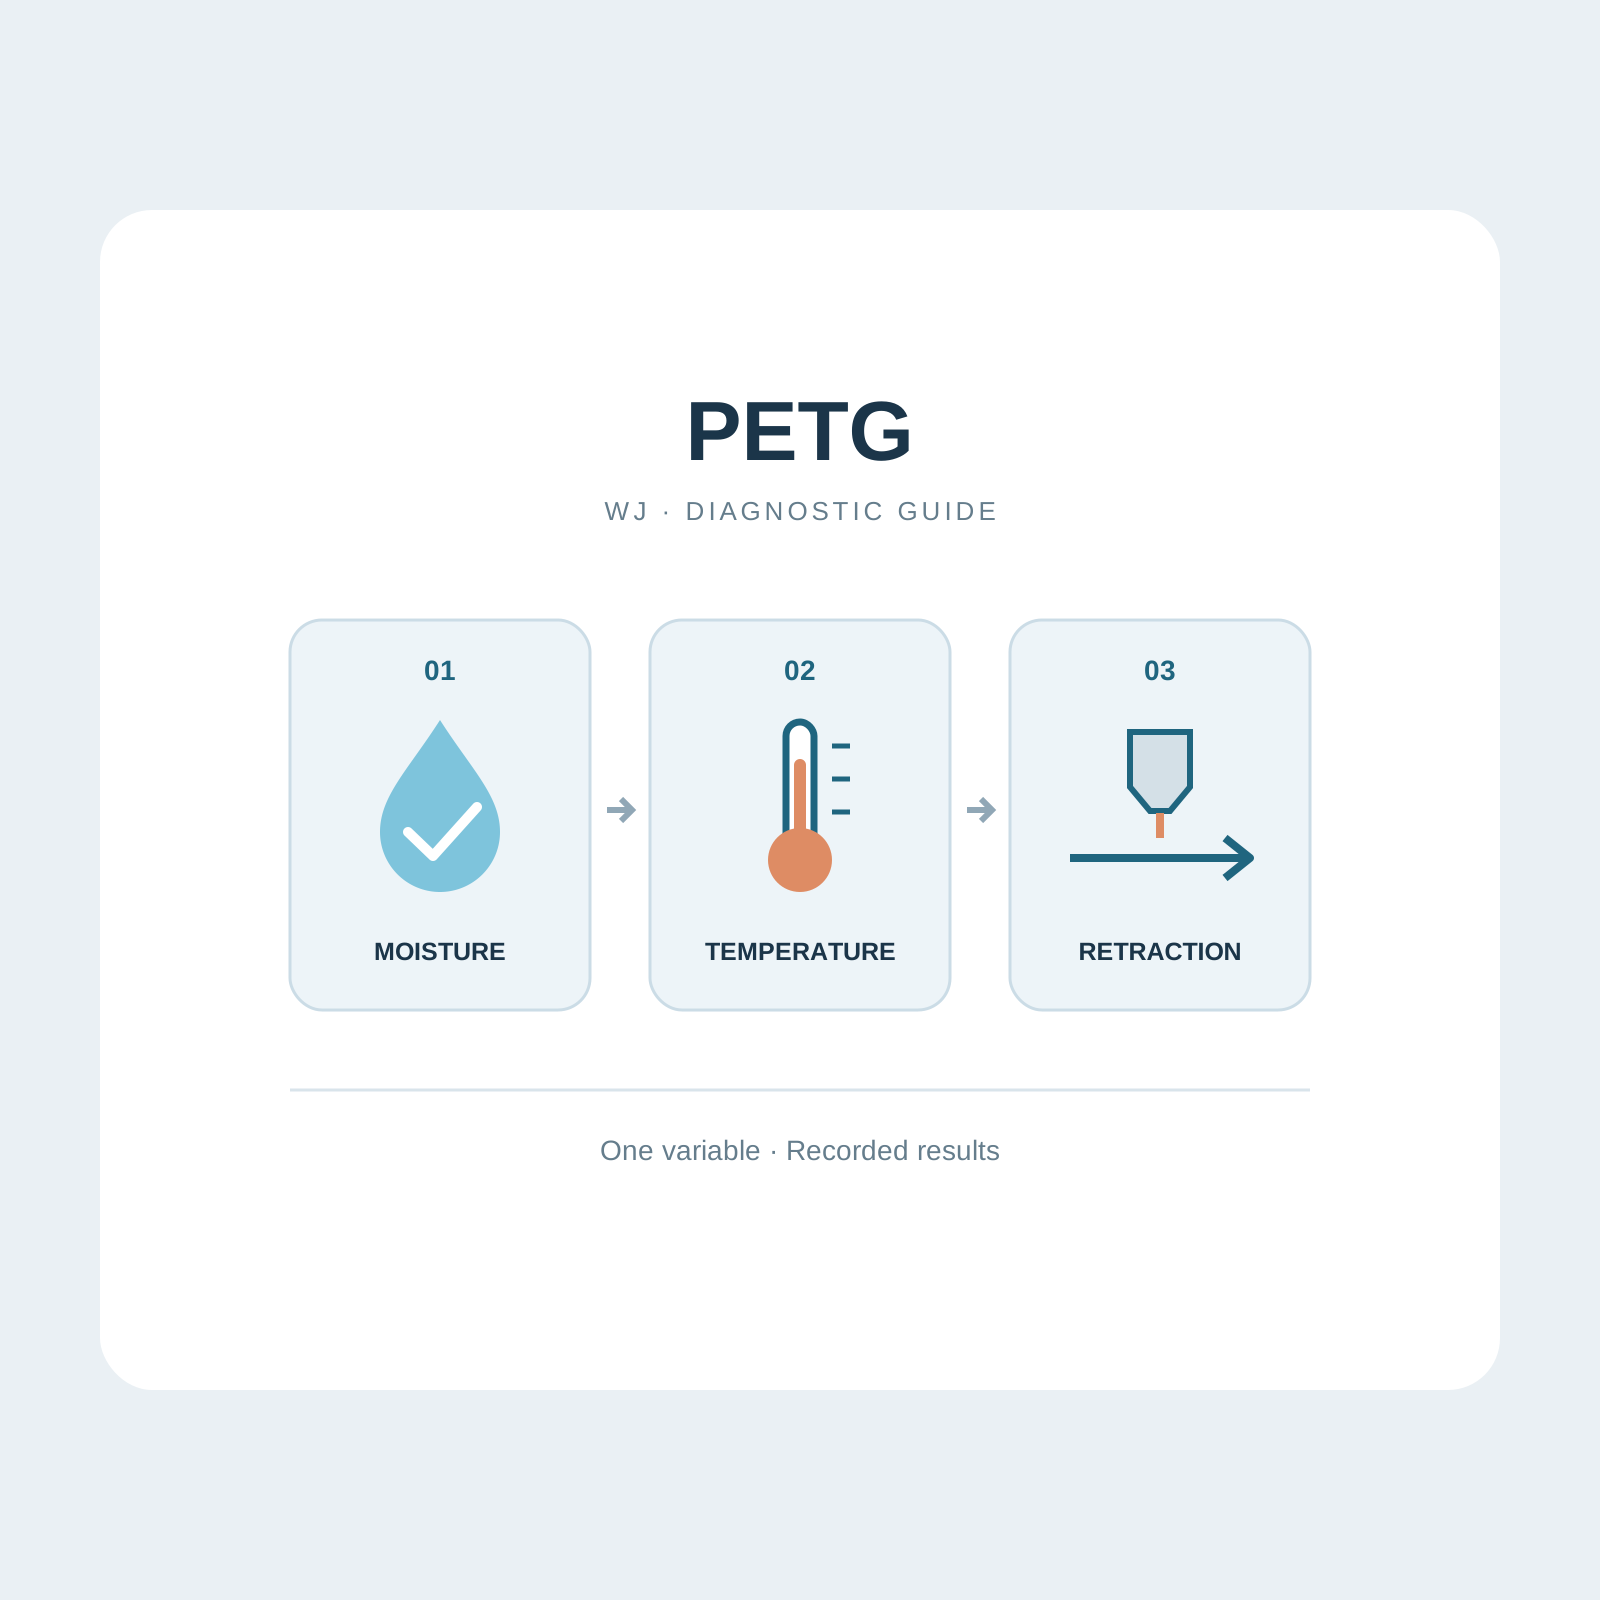
Fios finos entre peças de PETG podem ter mais de uma causa. Mudar vários parâmetros juntos dificulta comparar a próxima bobina. Este guia da WJ separa conservação, temperatura de extrusão e retração e organiza pequenos testes em um registro útil para amostras e recompras.
Resposta rápida para compradores
Para investigar fios no PETG, identifique o grau exato, confira o bico e o histórico de armazenamento. Avalie a secagem do grau e depois temperatura e retração específicas da impressora, alterando uma variável por teste. A WJ PETG Basic publica orientações de referência, não uma solução garantida por lote nem uma medição de umidade. Registre impressora, geometria, cor e condições e confirme com a WJ a amostra e a especificação de compra.
1. Identifique o material e a condição inicial
Anote grau, cor, lote, abertura da embalagem, armazenamento e perfil do fatiador. Guarde uma foto e a peça com defeito antes de mudar a configuração. Um fio isolado entre torres e uma extrusão áspera generalizada são observações diferentes; nenhuma prova sozinha uma falha no fornecimento.
Inspecione e limpe o bico conforme o procedimento seguro do fabricante. Confira alimentação, condição do bico e regularidade da extrusão. Uma bobina de referência na mesma máquina ajuda na comparação, mas não substitui um ensaio independente.
2. Use o sintoma para definir a próxima verificação
A matriz sugere caminhos de investigação, não causas confirmadas. Compare a mesma geometria pequena em condições equivalentes. Avalie falhas de extrusão e integridade da peça junto com os fios.
| Observação | Verificar | Limite |
|---|---|---|
| Fios com estalos, bolhas ou superfície áspera | Exposição e secagem do grau exato | Não equivale a medir umidade |
| Paredes limpas e fios no deslocamento | Resíduos, temperatura, perfil e depois retração | Extrusor e percurso influenciam o resultado |
| Fios com lacunas ou fluxo irregular | Alimentação, bico e demanda de fluxo | Não aumentar a retração sem diagnóstico |
| Cor ou lote diferente da referência | Repetir teste equivalente e guardar os registros | A diferença não prova falha de formulação |
3. Diferencie secagem inicial e nova secagem
Os valores vêm de WJ-TDS-PETGBASIC-001, V1.0, de 1º de agosto de 2026. São referências de PETG Basic, não de todos os PETG. Confirme documento atual, limite térmico da bobina e capacidade do secador. Uma caixa seca protege durante o uso, mas não comprova a remoção da umidade absorvida.
O TDS separa a secagem antes da impressão da faixa de nova secagem na seção de manuseio. Não una esses contextos em uma receita universal nem prometa eliminar fios com qualquer ciclo. São instruções do fornecedor, não ensaio independente ou certificado do lote.
| Entrada | Referência publicada | Uso no diagnóstico |
|---|---|---|
| Secagem antes de imprimir | 65°C · 8 h | Confirmar bobina, equipamento e contexto |
| Nova secagem no manuseio | 60–65°C · 6–8 h | Confirmar rotina da bobina exposta |
| Temperatura do bico | 230–250°C | Faixa inicial; validar no equipamento |
| Temperatura da mesa | 70–80°C | Manter condições entre os testes |
| Armazenamento fechado | 15–25°C · abaixo de 50% UR | Não é medição de umidade do polímero |
4. Confira temperatura e extrusão antes da retração
A orientação da Prusa inclui limpeza do bico, temperatura e perfil como verificações gerais; ela não comprova o desempenho de um lote WJ. Com a condição da bobina controlada, compare temperaturas dentro da faixa do grau, mantendo bico, demanda de fluxo, altura de camada, velocidade e resfriamento.
Uma temperatura menor pode reduzir o escorrimento, mas também prejudicar fusão e união entre camadas. Avalie fios, lacunas e qualidade da peça. Respeite os limites do hotend e do material, em vez de publicar uma única temperatura ideal para todas as impressoras.
5. Ajuste a retração para a impressora real
Comece por um perfil compatível do fabricante da impressora ou do fatiador. Sistemas direct drive e Bowden não usam necessariamente a mesma distância. Altere distância ou velocidade separadamente e preserve os demais parâmetros. Siga os limites do equipamento, sem importar valores de outro extrusor.
Confira também percurso e resfriamento. A Prusa relaciona o resfriamento ao detalhe e ao escorrimento do PETG; isso não torna a ventilação máxima correta para toda peça. Se surgirem lacunas ou falhas de alimentação, reveja a alteração antes de aumentar ainda mais a retração.
6. Registre uma variável por vez
Use a mesma geometria e guarde o perfil inicial. Repita uma mudança favorável e depois imprima uma peça representativa do cliente. A tabela é um modelo para observações reais, não um resultado experimental da WJ.
| Campo | O que guardar |
|---|---|
| Bobina | Grau, cor, lote, abertura e exposição |
| Condicionamento | Ciclo, equipamento e tempo desde a secagem |
| Condições fixas | Impressora, bico, geometria, camada, largura, velocidade e ventilação |
| Uma alteração | Valor anterior/novo e versão do perfil |
| Resultado | Fios, lacunas, fotos, repetição e critério de aprovação |
7. Transforme a amostra em especificação de compra
Envie à WJ o grau e a cor, impressora, bico, perfil, fotos e histórico dos testes. Separe aparência e requisitos funcionais. Combine como guardar a amostra aprovada e verificar lotes recorrentes; uma bobina bonita ou um vídeo curto não comprova o resultado de impressão.
Inclua embalagem, dessecante, formato de bobina, identificação de lote e destino. Se o problema continuar, preserve bobina e referência e solicite revisão conjunta das condições e documentos. MOQ, prazos e documentação devem ser confirmados por projeto.
8. Limites deste guia
A WJ apresenta um método de diagnóstico com orientações publicadas do grau e referências gerais do fabricante de impressoras. Não são apresentados nova medição de umidade, ensaio de fios, taxa de aprovação de lotes ou retração universal. Valide o perfil no seu equipamento e na peça representativa antes de aprovar produção regular.
Notas de compra
| Bobina e sintoma | Grau/cor/lote, exposição e fotos claras. |
|---|---|
| Impressora e teste | Bico, perfil, alteração controlada e repetição. |
| Aprovação | Amostra, aparência/função e verificação de lotes. |
| Pedido OEM | Quantidade, bobina, rótulo, embalagem, destino e documentos. |